Cięcie blachy
Cięcie blachy laserem czy na nożycach: co wybrać i ile to kosztuje
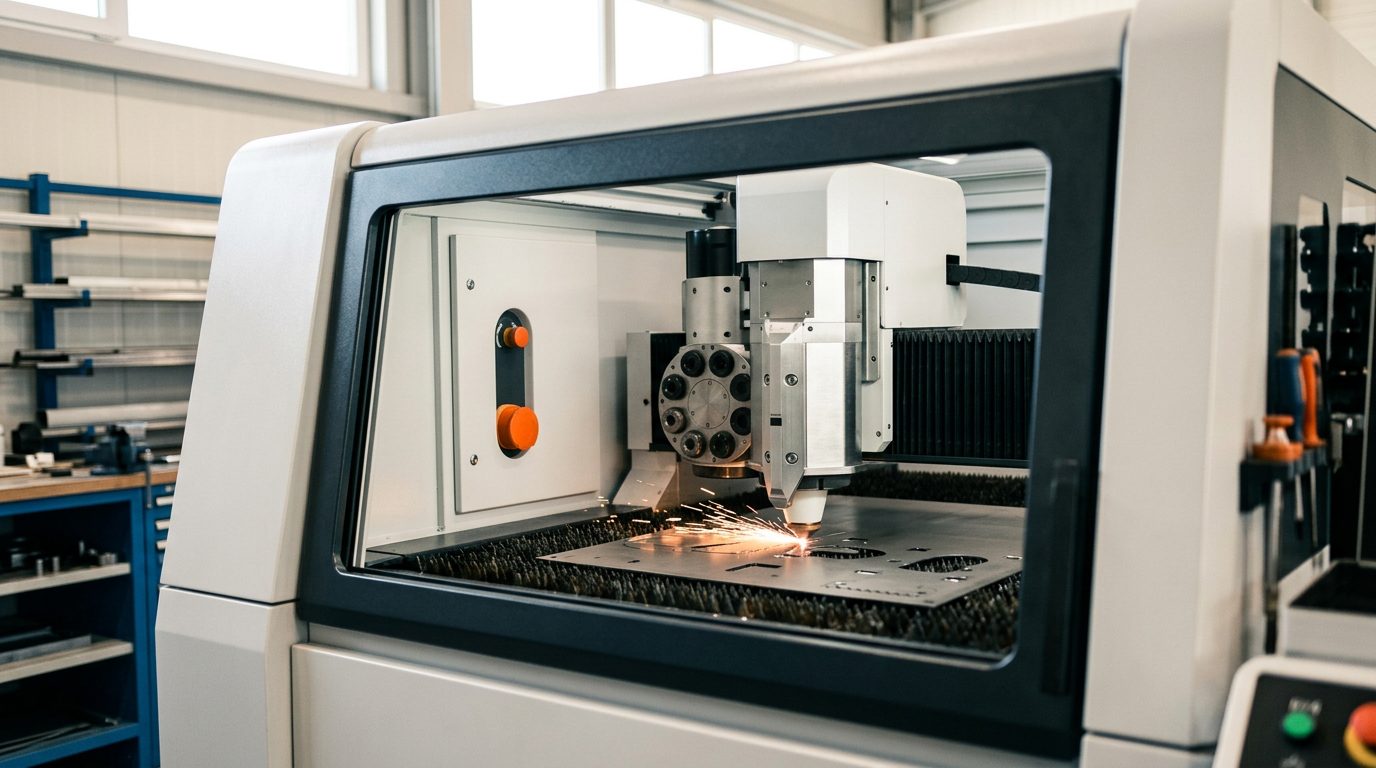
Cięcie blachy to pierwszy krok niemal każdego zlecenia blacharskiego — z arkusza lub kręgu powstaje płaski wykrój (detal wycięty laserem), który dopiero potem jest gięty, spawany lub obrabiany. Wybór metody cięcia decyduje o dokładności, jakości krawędzi i cenie. To zestawienie pomoże zorientować się w metodach i ocenić, czego Państwa detale naprawdę wymagają.
Metody cięcia blachy i kiedy którą stosować
W praktyce spotyka się cztery główne sposoby dzielenia blachy:
- Laser (światłowodowy). Dzisiejszy standard dla detali precyzyjnych. Wąska szczelina cięcia, czysta krawędź bez zadziorów, drobne detale i małe otwory. Świetny do stali, stali nierdzewnej i aluminium. Wydajne lasery światłowodowe radzą sobie dziś także z grubymi blachami — faktyczny zakres zawsze wyznacza jednak moc i format danej maszyny.
- Plazma. Szybka i tania przy stali konstrukcyjnej, ale z bardziej chropowatą krawędzią i większą strefą wpływu ciepła. Sprawdza się tam, gdzie szersza szczelina i późniejsza obróbka nie przeszkadzają.
- Strumień wody. Cięcie na zimno, bez wpływu ciepła — odpowiednie tam, gdzie nie może powstać zgorzelina ani zmiana struktury materiału, oraz do materiałów, których nie da się ciąć laserem. Wolniejsze i droższe.
- Dzielenie (nożyce gilotynowe, piła). Najtańsze przy cięciach prostych i prostych wykrojach, ale bez wycięć kształtowych i otworów.
Przy detalach na zamówienie naszym punktem wyjścia jest TRUMPF TruMatic — maszyna łącząca wykrawanie z laserem światłowodowym, która w jednym przejściu wykonuje dokładny wykrój z otworami, wycięciami i elementami przetłaczanymi. Detal trafia więc prosto na gięcie, bez operacji pośrednich.
Co tniemy u siebie — a czego nie
Nasz nowoczesny park maszynowy celowo obejmuje segment blach cienkich i średnich do 6 mm, którego potrzebuje nasza grupa firm. Format roboczy maszyny to 1250 × 2500 mm; większy arkusz (na przykład 1500 × 3000 mm) się w nim nie zmieści i najpierw trzeba go przyciąć na nożycach. Plazmy, strumienia wody ani cięcia grubych blach nie oferujemy — jeśli detal wymaga którejś z tych technologii albo grubości powyżej 6 mm, uczciwie powiemy, że u nas tego nie zrobimy.
Jakość krawędzi i tolerancje
Krawędź po laserze jest przy typowych grubościach gładka, prostopadła i praktycznie bez zadziorów, więc przed dalszą obróbką nie wymaga fazowania ani szlifowania. Tolerancja wymiarowa detalu wycinanego laserem mieści się w dziesiątych częściach milimetra, co wystarcza także dla detali, które są potem spawane lub pasowane. Plazma i strumień wody mają zwykle szerszą szczelinę i krawędź z lekkim skosem — trzeba to uwzględnić, jeśli później następuje dokładne pasowanie.
Dokładny wykrój jest poza tym warunkiem dokładnego gięcia. Niedokładnej krawędzi gięcie blachy już nie naprawi, dlatego cięcie i gięcie traktujemy jako jeden cyfrowo połączony łańcuch.
Z czego składa się cena cięcia
Cena detalu wycinanego laserem to nie tylko „cena za metr cięcia”. Składa się w przybliżeniu z następujących pozycji:
- Materiał — masa wykroju i aktualna cena blachy danego gatunku i grubości.
- Długość cięcia — obwód detalu plus wszystkie otwory i wycięcia; dłuższa droga = dłuższy czas maszynowy.
- Liczba elementów — każdy otwór i wycięcie oznacza najazd i przebicie, a to się sumuje.
- Grubość i materiał — grubszą i twardszą blachę tnie się wolniej.
- Ilość — przy większej serii cena za sztukę spada (lepsze wykorzystanie arkusza, mniej przezbrojeń).
Cenę można dodatkowo obniżyć przemyślanym projektem. Pomaga trzymanie się grubości i gatunków, które mamy na magazynie (niższa cena materiału i dostępność od ręki), unikanie niepotrzebnie gęstych wycięć i małych otworów tuż obok siebie, a przy większych seriach pozostawienie nam efektywnego rozmieszczenia detali na arkuszu (nesting), żeby zminimalizować odpad. Zaokrąglenia naroży zamiast ostrych narożników wewnętrznych również przyspieszają cięcie i wydłużają żywotność detalu.
Ponieważ zmiennych jest wiele, ręczne szacunki bywają niedokładne. W naszym kalkulatorze natychmiastowej wyceny długość cięcia, masa i cena wyliczają się automatycznie z przesłanego pliku, a wynik widać w ciągu kilku sekund.
Najczęstsze pytania
Jaki plik przesłać do cięcia blachy?
Dla detali płaskich idealny jest DXF rozwinięcia. Przy detalach, które będą potem gięte, lepiej przesłać model 3D (STEP/STP) — rozwinięcie wyprowadzimy z niego sami, łącznie z prawidłową długością rozwinięcia.
Do jakiej grubości tniecie laserem?
Laserem i wykrawaniem obrabiamy blachy do 6 mm w formacie arkusza do 1250 × 2500 mm. Blachy cienkie i średnie to segment, pod który nasz park maszynowy został celowo zbudowany. Grubszych blach, plazmy ani strumienia wody u nas nie ma.
Czy krawędzie po cięciu trzeba jeszcze obrabiać?
Po laserze zwykle nie — krawędź jest czysta i bez zadziorów. Fazowanie lub gratowanie wykonujemy tylko tam, gdzie wymaga tego funkcja detalu albo bezpieczeństwo.
Czy opłaca się zamówić tylko kilka sztuk?
Tak. Nie są potrzebne żadne narzędzia ani minimalne ilości, więc wycenimy i wykonamy nawet jedną sztukę. Przy większej serii cena za sztukę spada.
Wiedzą Państwo, co trzeba wyciąć? Wystarczy przesłać plik, a cenę i termin otrzymają Państwo natychmiast.