Gięcie · prasa krawędziowa
Gięcie blachy na wymiar: grubości, promienie, tolerancje
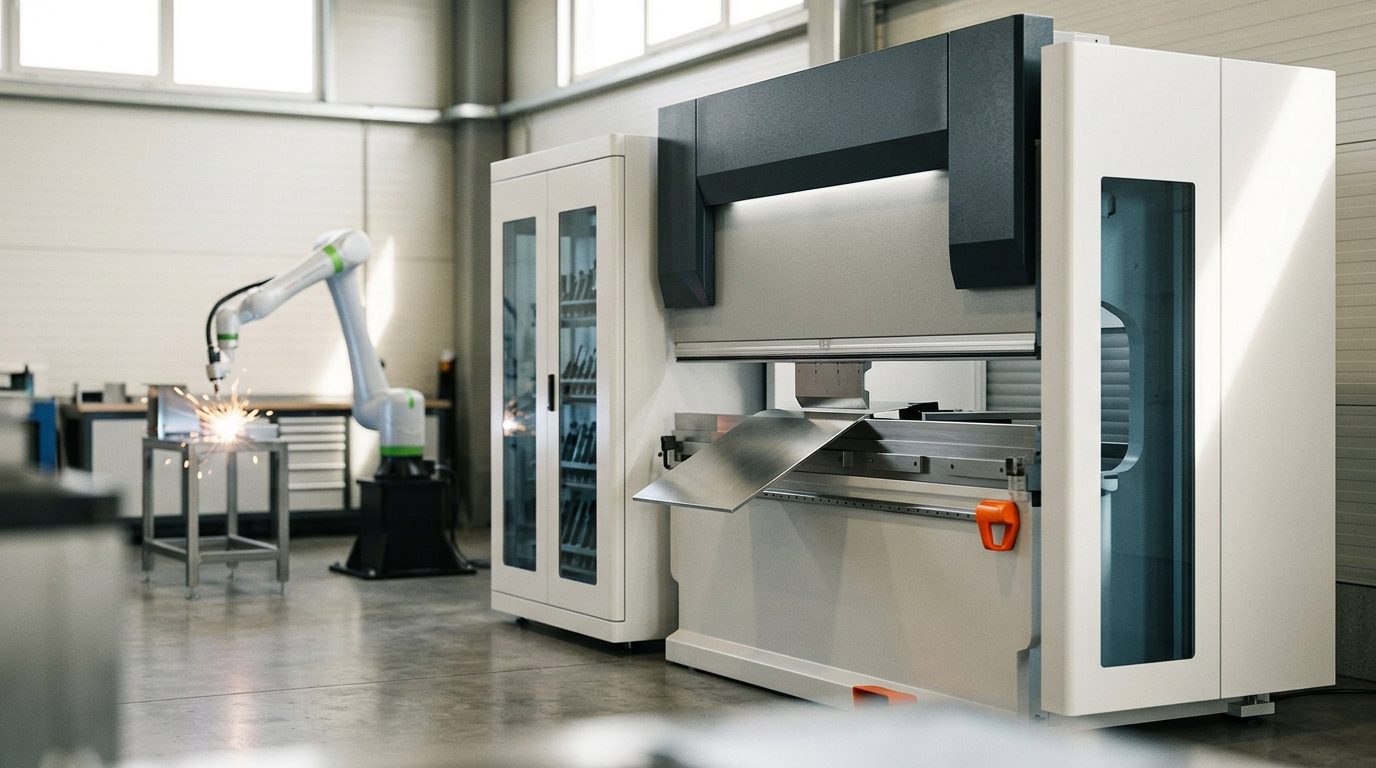
Gięcie blachy to zwykle ostatni i najbardziej wrażliwy etap wykonania detalu z blachy — od niego zależy, czy gotowa osłona, rama lub wspornik będzie pasować co do milimetra, czy trzeba będzie ją mozolnie prostować. Poniżej zebraliśmy, jak przebiega gięcie na prasie krawędziowej, jakich promieni i odległości warto pilnować już na rysunku i jakich tolerancji realnie oczekiwać od produkcji na zamówienie.
Jak przebiega gięcie blachy
Płaski wykrój (detal wycięty laserem) kładzie się na prasie krawędziowej, gdzie stempel wciska blachę w matrycę w kształcie litery V. Kąt gięcia zależy od tego, jak głęboko stempel wejdzie w matrycę — nowoczesne prasy, takie jak TRUMPF TruBend, mierzą rzeczywisty kąt w trakcie gięcia (system ACB Laser), dzięki czemu już pierwsza sztuka mieści się w tolerancji bez prób i braków. Pięcioosiowy zderzak tylny (osie X, ΔX, R, Z1, Z2) pozycjonuje wykrój automatycznie, więc nawet złożony detal z wieloma gięciami powstaje powtarzalnie.
Kluczowa jest kolejność gięć. Każde gięcie musi mieć miejsce na wykonanie — detal po każdym kroku jest obracany, a już zagięte półki nie mogą uderzyć w narzędzie ani w korpus maszyny. Dlatego geometrię detalu sprawdzamy programowo pod kątem kolejności gięć, zanim w ogóle zamówimy materiał. Jeśli któreś gięcie jest fizycznie niewykonalne, wychodzi to na ekranie, a nie dopiero przy prasie.
Grubości, promienie i minimalne odległości
Najczęstszy błąd projektowy to zbyt mały promień wewnętrzny oraz otwory lub przetłoczenia umieszczone zbyt blisko gięcia. Jako rozsądne wartości wyjściowe dla zwykłej stali i stali nierdzewnej przyjmuje się:
| Grubość blachy | Min. promień wewnętrzny | Min. długość półki * |
|---|---|---|
| 1,0 mm | 1,0 mm | ok. 5–6 mm |
| 2,0 mm | 2,0 mm | ok. 9–10 mm |
| 3,0 mm | 3,0 mm | ok. 13–15 mm |
* Najkrótsza półka (ramię) zależy od zastosowanej matrycy — wartość orientacyjna. Ogólna zasada: promień wewnętrzny powinien być co najmniej równy grubości blachy, a otwór lub wycięcie należy umieścić co najmniej 2× do 3× grubości od początku gięcia, żeby krawędź otworu nie wyciągała się i nie odkształcała. Materiały wytrzymalsze i twardsze (stal nierdzewna, stale sprężynowe) wymagają większego promienia; aluminium o niskiej plastyczności ma skłonność do pękania na gięciu, więc i tu promień się zwiększa.
Wykroje do gięcia tniemy i wykrawamy sami, z blach do 6 mm w formacie arkusza do 1250 × 2500 mm. Nasz nowoczesny park maszynowy celowo obejmuje segment blach cienkich i średnich, którego potrzebuje nasza grupa firm; detali z grubszych blach nie wykonujemy. Do próbek i prototypów polecamy materiały z magazynu — blachę nierdzewną 1.4307 (304L) o grubościach 1 / 2 / 3 / 4 mm, blachę czarną walcowaną na zimno DC01 1,5 / 2 / 3 mm i blachę ocynkowaną DX51D+Z275 1 / 2 / 3 mm. Są tańsze i dostępne od ręki.
Długość rozwinięcia i współczynnik K
Na gięciu blacha po stronie zewnętrznej się wydłuża, a po wewnętrznej ściska; warstwa obojętna, której długość się nie zmienia, leży gdzieś pomiędzy — jej położenie opisuje współczynnik K. Na jego podstawie oblicza się długość rozwinięcia, czyli wymiar płaskiego wykroju, który po zagięciu da dokładnie wymagany detal. Przy błędnym obliczeniu detal po gięciu odbiega od wymiaru o dziesiąte części milimetra, a nawet o milimetry. Ręczne obliczenie łatwo zepsuć — w naszym kalkulatorze natychmiastowej wyceny długość rozwinięcia i cena wyliczają się automatycznie z przesłanego modelu.
Tolerancje i od czego zależy dokładność
Przy typowym gięciu na zamówienie tolerancja kątowa wynosi około ±0,5°, a wymiarowa — rzędu dziesiątych części milimetra na półkę. Na dokładność wpływają tolerancja grubości i kierunek walcowania blachy, sprężynowanie materiału, stan narzędzi, a przede wszystkim to, czy wykrój został wycięty dokładnie — gięcie nigdy nie naprawi niedokładnego wykroju. Dlatego cięcie blachy i gięcie są ze sobą ściśle powiązane i warto traktować je jako jeden łańcuch produkcyjny.
Najczęstsze pytania
Jaki jest najmniejszy promień, na jaki można zagiąć blachę?
W praktyce mniej więcej równy grubości blachy w przypadku miękkiej stali; dla stali nierdzewnej i aluminium zwykle trzeba przyjąć więcej. Poniżej tej granicy grozi pękanie włókien zewnętrznych albo niekontrolowane sprężynowanie.
Czy do gięcia potrzebny jest model 3D, czy wystarczy rysunek?
Najlepiej pracuje się z modelem 3D (STEP/STP) — wynika z niego zarówno kolejność gięć, jak i długość rozwinięcia. Dla detalu czysto płaskiego wystarczy DXF rozwinięcia. Zwymiarowany rysunek z kątami i promieniami jest mile widzianym uzupełnieniem.
Jaką maksymalną grubość blachy możecie zagiąć?
Gniemy detale z blach do 6 mm, które sami wycinamy na maszynie o formacie arkusza 1250 × 2500 mm. Grubszych blach nie obrabiamy — blachy cienkie i średnie to segment, pod który nasz park maszynowy został celowo zbudowany.
Czy wykonacie pojedynczą sztukę?
Tak. Dzięki automatycznemu uzbrajaniu narzędzi (ToolMaster) opłacalna jest nawet jedna sztuka lub mała seria — nie ma kosztownego przygotowania, jak przy narzędziach tłoczących.
Dlaczego detal po gięciu nie trzyma dokładnie wymiaru?
Najczęściej z powodu źle obliczonej długości rozwinięcia albo sprężynowania materiału. Oba problemy rozwiązujemy obliczeniem z modelu i pomiarem kąta bezpośrednio na prasie.
Mają Państwo model 3D (STEP/STP) detalu do gięcia? Wystarczy go przesłać, a cenę i termin zobaczą Państwo od razu — bez czekania na ofertę handlową.