Ohýbání · ruční vs. strojní
Ruční vs. strojní ohýbání plechu — kdy se vyplatí zakázka
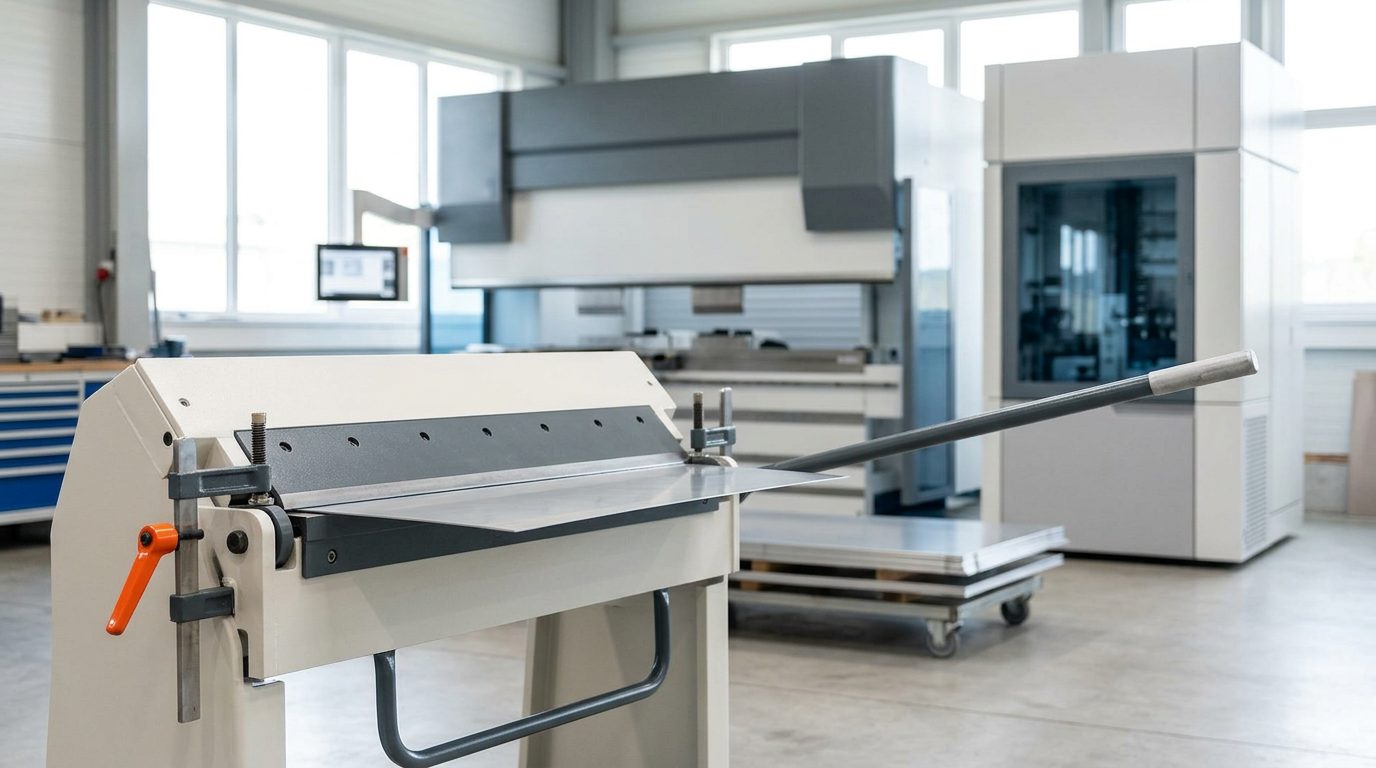
Ruční ohýbání plechu na dílenské ohýbačce je pro jednoduché a tenké díly rychlé a dostupné řešení. U přesnějších, tužších nebo opakovaných dílů ale naráží na své limity a vyplatí se strojní ohraňování na CNC lisu. V tomto článku si projdeme rozdíly a poradíme, kdy se kloní miska vah na stranu zakázky.
Jak funguje ruční ohýbání
Ruční (segmentová) ohýbačka sevře plech mezi přítlačnou lištu a ohybovou hranu a obsluha pákou přehne vyčnívající část nahoru. Úhel se nastavuje dorazem a kontroluje okem nebo úhloměrem. Je to levné, bez přípravy a dobře to poslouží na tenké plechy, oplechování, jednoduché lemy a kusové opravy. Nevýhodou je ruční nastavení úhlu, omezená tuhost u silnějších plechů a závislost na zručnosti — dva stejné díly nebudou nikdy úplně identické.
Jak funguje strojní ohraňování
Na CNC ohraňovacím lisu zatlačí razník plech do matrice tvaru V a hloubka zdvihu určuje úhel. CNC řízení drží programovaný úhel a zadní doraz polohuje přístřih automaticky, takže první i poslední kus série vychází stejně. Výsledkem je vysoká přesnost (úhlová tolerance typicky kolem ±0,5°), opakovatelnost napříč celou sérií a schopnost zvládnout i složité díly s mnoha ohyby. Podrobně to popisuje pilířový článek ohýbání plechu.
U nás ohýbáme na ohraňovacím lisu TRUMPF TruBend, a to díly z plechu do tloušťky 6 mm, které vyřežeme na vlastním kombinovaném stroji TRUMPF (laser s děrovací hlavou). Je to záměrně technologie pro tenké a střední plechy, kterou potřebuje naše skupina firem. Silné plechy a těžké konstrukce u nás neuděláme.
Srovnání
| Hledisko | Ruční ohýbání | Strojní ohraňování |
|---|---|---|
| Přesnost úhlu | závisí na obsluze | měřená, cca ±0,5° |
| Opakovatelnost | nízká | vysoká (celá série stejná) |
| Tloušťka plechu | spíš tenké plechy | u nás: plech do 6 mm |
| Složité díly | obtížné | mnoho ohybů, řízený sled |
| Příprava | žádná | minimální (automatické seřízení) |
| Vhodné pro | kusovky, opravy, lemy | přesné díly, série, kryty, rámy |
Kdy se vyplatí zadat ohýbání do zakázky
Zakázkové strojní ohýbání dává smysl, jakmile je ve hře přesnost, opakovatelnost nebo tužší materiál. Typicky když potřebujete víc stejných kusů, díl má mnoho ohybů nebo musí lícovat s jinou součástí, nebo když ruční ohýbačka nemá na danou tloušťku dost tuhosti. Díky automatickému seřízení nástrojů je na CNC lisu ekonomický i jediný kus — není potřeba drahá příprava jako u lisovacích nástrojů. Aby díl po ohnutí seděl, musí také sedět rozvinutá délka přístřihu; jak se počítá, vysvětluje článek výpočet rozvinuté délky plechu.
Časté dotazy
Zvládne zakázková výroba i jeden kus?
Ano. Díky automatickému seřízení nástrojů je na CNC lisu ekonomický i jeden kus nebo malá série — není potřeba žádná drahá příprava.
Proč mi ručně ohnutý díl nesedí přesně na rozměr?
Nejčastěji kvůli ručnímu nastavení úhlu, odpružení materiálu a nepřesné rozvinuté délce přístřihu. Strojní ohraňování řídí úhel CNC programem a rozvinutou délku odvozuje z modelu.
Do jaké tloušťky má ruční ohýbačka smysl?
Záleží na stroji, ale ruční ohýbačky jsou doma hlavně u tenkých plechů. U silnějších materiálů jim chybí tuhost a přítlak, takže úhel „ujíždí“ a díl se hůř opakuje.
Do jaké tloušťky ohýbáte vy?
Plech do 6 mm na lisu TRUMPF TruBend. Silnější materiály u nás neohýbáme — naše výroba je záměrně postavená na tenké a střední plechy.
Co mám poslat, aby se díl dal ohnout na stroji?
Nejlépe 3D model (STEP/STP) — z něj se odvodí sled ohybů i rozvinutá délka. Pro plochý díl stačí DXF rozvinutého tvaru, kótovaný výkres s úhly a rádiusy je vítaný doplněk.
Potřebujete přesné a opakovatelné ohyby? Nahrajte 3D model (STEP/STP) a cenu i termín uvidíte okamžitě.