Hajlítás · kézi vs. gépi
Élhajlító vagy kézi hajlítás — mikor éri meg bérmunkába adni
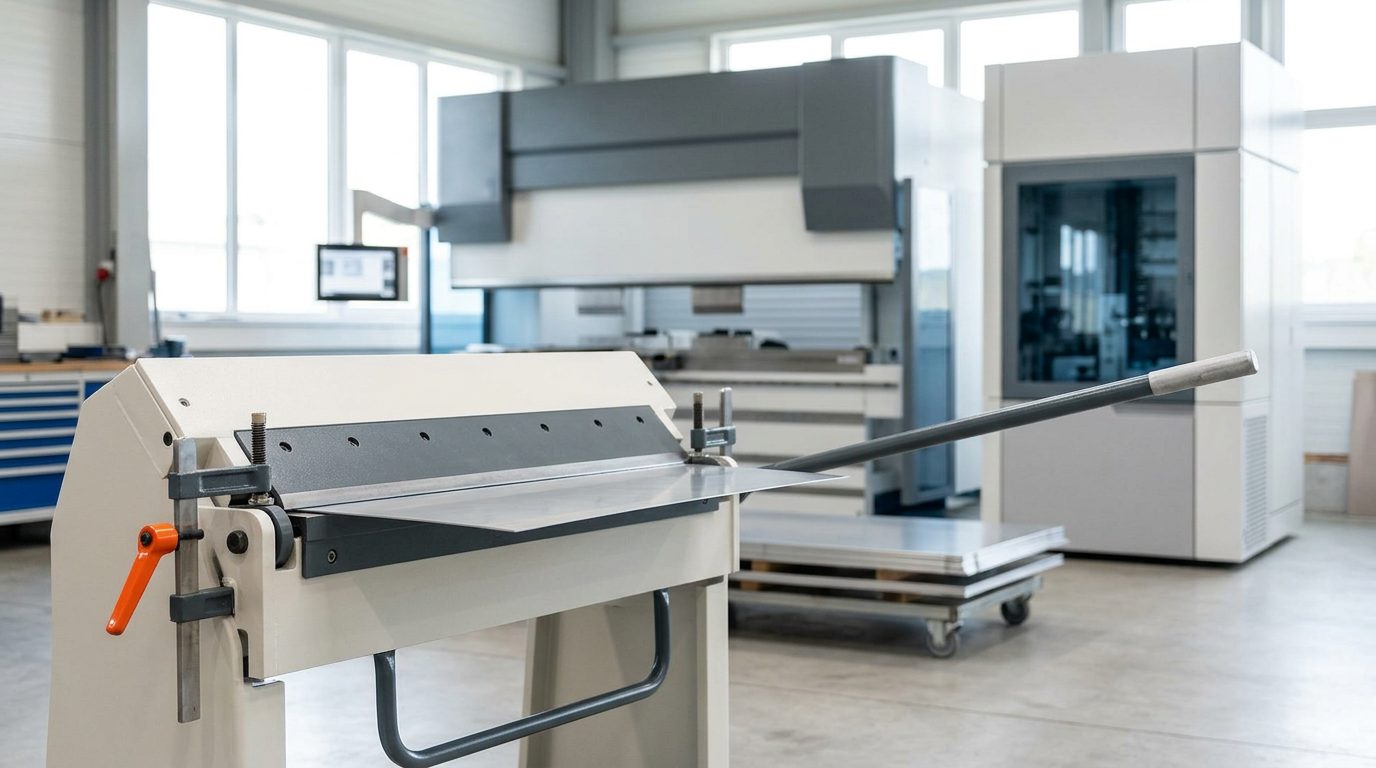
A műhelyben, kézi hajlítógépen végzett lemezhajlítás egyszerű és vékony alkatrészeknél gyors, kézenfekvő megoldás. Pontosabb, merevebb vagy ismétlődő alkatrészeknél azonban eléri a korlátait, és megéri a gépi hajlítás CNC élhajlító présen. Ebben a cikkben végigvesszük a különbségeket, és megmutatjuk, mikor billen a mérleg a bérmunka felé.
Hogyan működik a kézi hajlítás
A kézi (szegmenses) hajlítógép a lemezt a leszorítóléc és a hajlítóél közé fogja, a kezelő pedig karral felhajtja a kiálló részt. A szöget ütközővel állítják be, és szemmel vagy szögmérővel ellenőrzik. Olcsó, nem kell hozzá előkészítés, és jól szolgál vékony lemezekhez, bádogozáshoz, egyszerű peremekhez és egyedi javításokhoz. Hátránya a szög kézi beállítása, a vastagabb lemezeknél korlátozott merevség és a kezelő ügyességétől való függés — két egyforma alkatrész soha nem lesz teljesen azonos.
Hogyan működik a gépi élhajlítás
CNC élhajlító présen a felső szerszám a lemezt a V-matricába nyomja, a szöget a löket mélysége határozza meg. A CNC vezérlés tartja a programozott szöget, a hátsó ütköző pedig automatikusan pozicionálja a terítéket, így a sorozat első és utolsó darabja is ugyanúgy jön ki. Az eredmény nagy pontosság (a szögtűrés jellemzően ±0,5° körüli), a teljes sorozatra kiterjedő ismételhetőség, és a sok hajlítást tartalmazó, bonyolult alkatrészek gyártásának képessége. Részletesen a lemezhajlításról szóló alapcikkünk írja le.
Nálunk TRUMPF TruBend élhajlító présen hajlítunk, 6 mm-ig terjedő vastagságú lemezből készült alkatrészeket, amelyeket saját kombinált TRUMPF gépünkön (lézer stancolófejjel) vágunk ki. Ez szándékosan a vékony és közepes lemezekre szánt technológia, amelyre cégcsoportunknak szüksége van. Vastag lemezeket és nehéz szerkezeteket nálunk nem gyártunk.
Összehasonlítás
| Szempont | Kézi hajlítás | Gépi élhajlítás |
|---|---|---|
| Szögpontosság | a kezelőtől függ | mért, kb. ±0,5° |
| Ismételhetőség | alacsony | magas (a teljes sorozat azonos) |
| Lemezvastagság | inkább vékony lemezek | nálunk: lemez 6 mm-ig |
| Bonyolult alkatrészek | nehézkes | sok hajlítás, vezérelt sorrend |
| Előkészítés | nincs | minimális (automatikus szerszámbeállítás) |
| Mire való | egyedi darabok, javítások, peremek | pontos alkatrészek, sorozatok, burkolatok, keretek |
Mikor éri meg a hajlítást bérmunkába adni
A gépi hajlítás bérmunkában akkor ésszerű, amikor szerepet kap a pontosság, az ismételhetőség vagy a merevebb anyag. Jellemzően akkor, ha több egyforma darabra van szüksége, az alkatrész sok hajlítást tartalmaz vagy más alkatrészhez kell illeszkednie, illetve ha a kézi hajlítógép merevsége nem elég az adott vastagsághoz. Az automatikus szerszámbeállításnak köszönhetően CNC présen egyetlen darab is gazdaságos — nincs szükség drága előkészítésre, mint a sajtolószerszámoknál. Ahhoz, hogy az alkatrész hajlítás után illeszkedjen, a teríték kiterített hosszának is stimmelnie kell; hogy ezt hogyan számítják, a lemez kiterítés számításáról szóló cikk magyarázza el.
Gyakori kérdések
Egyetlen darabot is vállal a bérgyártó?
Igen. Az automatikus szerszámbeállításnak köszönhetően CNC élhajlító présen egy darab vagy egy kis sorozat is gazdaságos — nincs szükség drága előkészítésre.
Miért nem pontos méretű a kézzel hajlított alkatrészem?
Leggyakrabban a kézzel beállított szög, az anyag visszarugózása és a teríték pontatlan kiterített hossza miatt. Gépi élhajlításnál a szöget CNC program vezérli, a kiterített hosszt pedig a modellből vezetik le.
Milyen vastagságig van értelme a kézi hajlítógépnek?
A géptől függ, de a kézi hajlítógépek főként vékony lemezeknél vannak elemükben. Vastagabb anyagnál hiányzik a merevségük és a leszorítóerejük, így a szög „elmászik”, és az alkatrész nehezebben ismételhető.
Önök milyen vastagságig hajlítanak?
6 mm-ig terjedő lemezt, TRUMPF TruBend présen. Vastagabb anyagot nem hajlítunk — gyártásunkat szándékosan vékony és közepes lemezekre építettük.
Mit küldjek, hogy az alkatrészt gépen lehessen hajlítani?
Legjobb a 3D modell (STEP/STP) — ebből vezethető le a hajlítási sorrend és a kiterített hossz. Sík alkatrészhez elég a kiterített alak DXF-je; a szögekkel és rádiuszokkal beméretezett rajz hasznos kiegészítés.
Pontos, ismételhető hajlításokra van szüksége? Töltse fel a 3D modellt (STEP/STP), és az árat és a határidőt azonnal látja.