Biegen · Hand vs. Maschine
Blech kanten: von Hand oder auf der CNC-Abkantpresse?
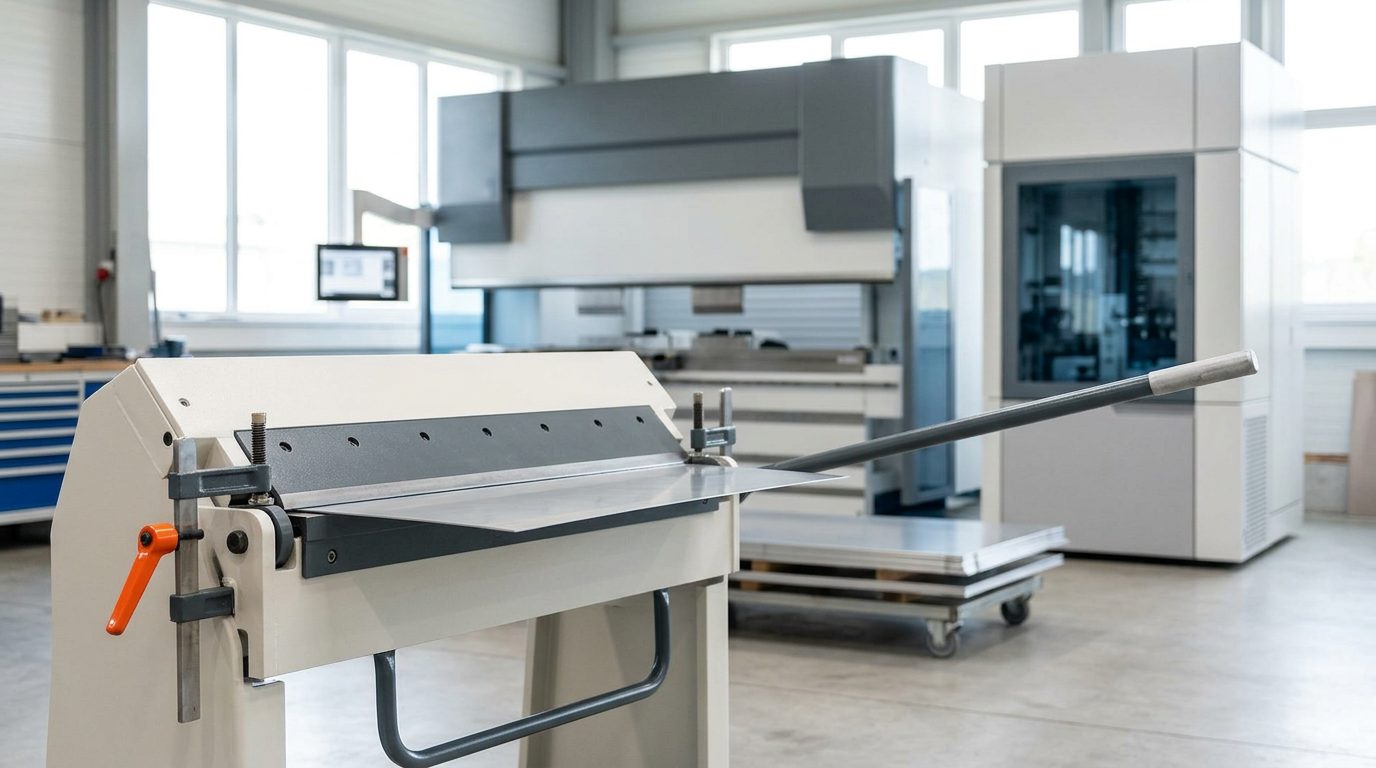
Blech kanten von Hand auf der Handkantbank ist für einfache und dünne Teile eine schnelle und günstige Lösung. Bei genaueren, steiferen oder wiederkehrenden Teilen stößt es jedoch an seine Grenzen, und das maschinelle Abkanten auf der CNC-Presse lohnt sich. In diesem Artikel gehen wir die Unterschiede durch und zeigen, wann die Waage zugunsten des Lohnauftrags ausschlägt.
So funktioniert das Kanten von Hand
Eine Handkantbank (oft mit segmentierter Oberwange) klemmt das Blech zwischen Klemmbalken und Biegekante ein, und der Bediener schwenkt den überstehenden Teil mit dem Hebel nach oben. Der Winkel wird über einen Anschlag eingestellt und nach Augenmaß oder mit dem Winkelmesser geprüft. Das ist günstig, braucht keine Vorbereitung und eignet sich gut für dünne Bleche, Verwahrungen, einfache Umschläge und Einzelreparaturen. Nachteile sind die manuelle Winkeleinstellung, die begrenzte Steifigkeit bei dickeren Blechen und die Abhängigkeit vom Geschick des Bedieners — zwei gleiche Teile werden nie ganz identisch.
So funktioniert das maschinelle Abkanten
Auf der CNC-Abkantpresse drückt das Oberwerkzeug das Blech in eine V-Matrize, und die Eintauchtiefe bestimmt den Winkel. Die CNC-Steuerung hält den programmierten Winkel, und der Hinteranschlag positioniert den Zuschnitt automatisch, sodass das erste und das letzte Teil einer Serie gleich ausfallen. Das Ergebnis sind hohe Genauigkeit (Winkeltoleranz typischerweise um ±0,5°), Wiederholbarkeit über die ganze Serie und die Möglichkeit, auch komplexe Teile mit vielen Biegungen zu fertigen. Ausführlich beschreibt das unser Grundlagenartikel Blech biegen.
Wir kanten auf einer Abkantpresse TRUMPF TruBend, und zwar Teile aus Blech bis 6 mm Dicke, die wir auf unserer eigenen TRUMPF-Kombimaschine (Laser mit Stanzkopf) zuschneiden. Diese Technik ist bewusst auf dünne und mittlere Bleche ausgelegt, wie sie unsere Unternehmensgruppe braucht. Dicke Bleche und schwere Konstruktionen fertigen wir nicht.
Vergleich
| Kriterium | Kanten von Hand | Maschinelles Abkanten |
|---|---|---|
| Winkelgenauigkeit | abhängig vom Bediener | gemessen, ca. ±0,5° |
| Wiederholbarkeit | gering | hoch (ganze Serie gleich) |
| Blechdicke | eher dünne Bleche | bei uns: Blech bis 6 mm |
| Komplexe Teile | schwierig | viele Biegungen, gesteuerte Biegefolge |
| Vorbereitung | keine | minimal (automatisches Rüsten) |
| Geeignet für | Einzelteile, Reparaturen, Umschläge | Präzisionsteile, Serien, Gehäuse, Rahmen |
Wann sich Abkanten im Lohnauftrag lohnt
Maschinelles Abkanten im Lohnauftrag ist sinnvoll, sobald Genauigkeit, Wiederholbarkeit oder ein steiferer Werkstoff ins Spiel kommen. Typischerweise wenn Sie mehrere gleiche Teile brauchen, das Teil viele Biegungen hat oder genau zu einem anderen Bauteil passen muss, oder wenn die Handkantbank für die Blechdicke nicht steif genug ist. Dank automatischem Werkzeugrüsten ist auf der CNC-Presse auch ein Einzelstück wirtschaftlich — es braucht keine teure Vorbereitung wie bei Presswerkzeugen. Damit das Teil nach dem Biegen passt, muss auch die gestreckte Länge des Zuschnitts stimmen; wie man sie berechnet, erklärt der Artikel gestreckte Länge berechnen.
Häufige Fragen
Fertigen Sie im Lohnauftrag auch ein einzelnes Stück?
Ja. Dank automatischem Werkzeugrüsten ist auf der CNC-Presse auch ein Einzelstück oder eine Kleinserie wirtschaftlich — eine teure Vorbereitung ist nicht nötig.
Warum ist mein von Hand gekantetes Teil nicht maßhaltig?
Meist wegen der manuellen Winkeleinstellung, der Rückfederung des Werkstoffs und einer ungenauen gestreckten Länge des Zuschnitts. Beim maschinellen Abkanten steuert das CNC-Programm den Winkel, und die gestreckte Länge wird aus dem Modell abgeleitet.
Bis zu welcher Dicke ist eine Handkantbank sinnvoll?
Das hängt von der Maschine ab, aber Handkantbänke sind vor allem bei dünnen Blechen zu Hause. Bei dickeren Werkstoffen fehlen ihnen Steifigkeit und Klemmkraft, der Winkel „wandert“ und das Teil lässt sich schlechter wiederholen.
Bis zu welcher Dicke kanten Sie?
Blech bis 6 mm auf der TRUMPF TruBend. Dickere Werkstoffe biegen wir nicht — unsere Fertigung ist bewusst auf dünne und mittlere Bleche ausgelegt.
Was muss ich schicken, damit das Teil maschinell gekantet werden kann?
Am besten ein 3D-Modell (STEP/STP) — daraus werden Biegefolge und gestreckte Länge abgeleitet. Für ein ebenes Teil genügt eine DXF der Abwicklung; eine bemaßte Zeichnung mit Winkeln und Radien ist eine willkommene Ergänzung.
Sie brauchen genaue und wiederholbare Biegungen? Laden Sie Ihr 3D-Modell (STEP/STP) hoch und sehen Sie Preis und Liefertermin sofort.