Zetten · hand of machine
Handzetbank of kantbank: wanneer besteed je het zetwerk uit?
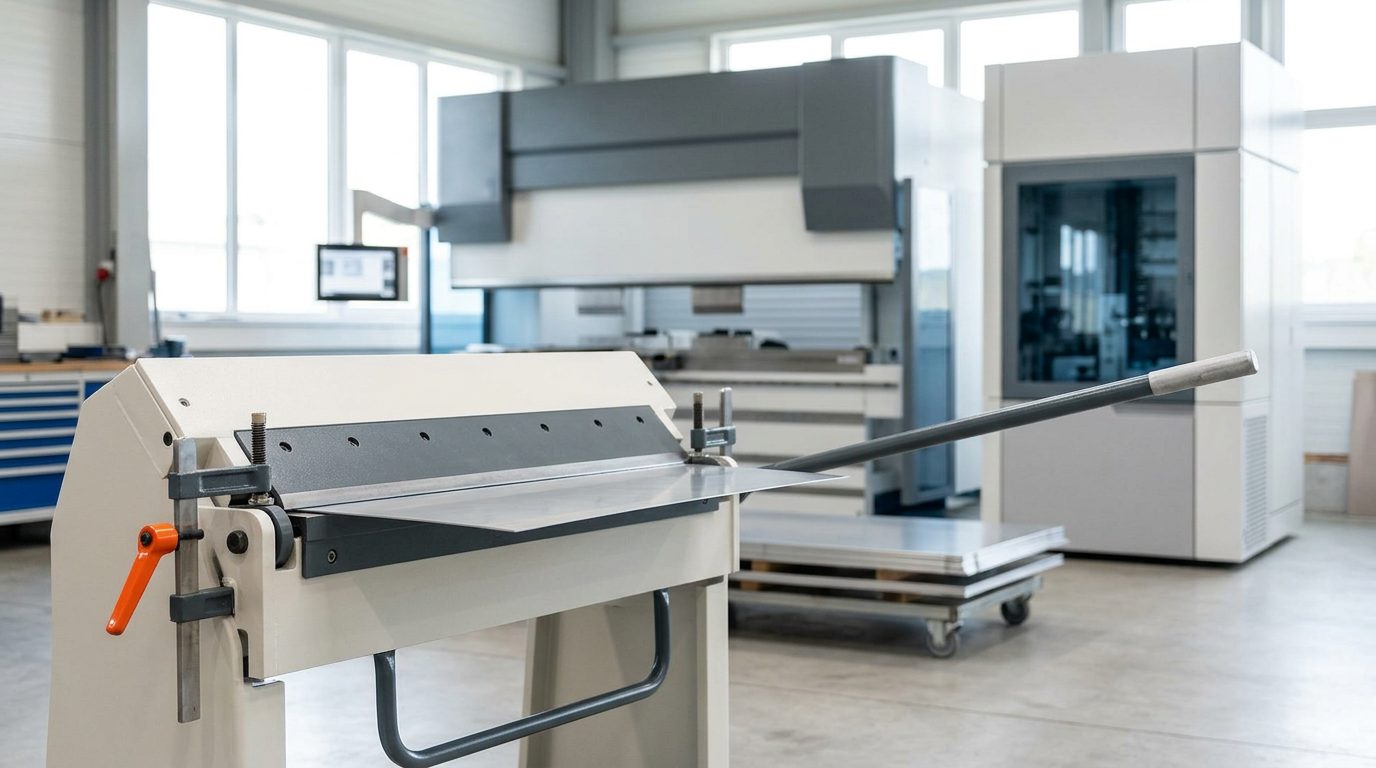
Plaat met de hand zetten op een handzetbank in de werkplaats is voor eenvoudige, dunne delen een snelle en toegankelijke oplossing. Bij nauwkeurigere, stijvere of terugkerende delen loop je echter tegen de grenzen aan en loont zetten op een CNC-kantbank. In dit artikel zetten we de verschillen op een rij en laten we zien wanneer de balans doorslaat naar uitbesteden.
Hoe zetten met de hand werkt
Een handzetbank (ook in segmentuitvoering) klemt de plaat tussen een klembalk en de zetkant, waarna de bediener het uitstekende deel met een hefboom omhoog zet. De hoek stel je in met een aanslag en controleer je op het oog of met een gradenboog. Het is goedkoop, vraagt geen voorbereiding en voldoet prima voor dunne plaat, dakafwerking, eenvoudige omzettingen en reparaties. De nadelen zijn de handmatig ingestelde hoek, de beperkte stijfheid bij dikkere plaat en de afhankelijkheid van de vakkennis van de bediener: twee gelijke delen worden nooit helemaal identiek.
Hoe zetten op de kantbank werkt
Op een CNC-kantbank drukt de bovenstempel de plaat in een V-matrijs en bepaalt de slagdiepte de hoek. De CNC-besturing houdt de geprogrammeerde hoek vast en de achteraanslag positioneert de uitslag automatisch, zodat het eerste en het laatste stuk van een serie gelijk uitkomen. Het resultaat is een hoge nauwkeurigheid (hoektolerantie typisch rond ±0,5°), herhaalbaarheid over de hele serie en de mogelijkheid om ook complexe delen met veel zettingen te maken. Het hoofdartikel over plaatwerk zetten gaat daar uitgebreid op in.
Wij zetten op een kantbank TRUMPF TruBend, en wel delen uit plaat tot 6 mm dik, die we snijden op onze eigen combinatiemachine van TRUMPF (laser met ponskop). Het is bewust een technologie voor dunne en middeldikke plaat, die onze groep van bedrijven nodig heeft. Dikke plaat en zware constructies doen wij niet.
Vergelijking
| Criterium | Zetten met de hand | Zetten op de kantbank |
|---|---|---|
| Nauwkeurigheid van de hoek | afhankelijk van de bediener | gemeten, ca. ±0,5° |
| Herhaalbaarheid | laag | hoog (hele serie gelijk) |
| Plaatdikte | vooral dunne plaat | bij ons: plaat tot 6 mm |
| Complexe delen | lastig | veel zettingen, gestuurde volgorde |
| Voorbereiding | geen | minimaal (automatisch omstellen) |
| Geschikt voor | enkelstuks, reparaties, omzettingen | precisiedelen, series, kappen, frames |
Wanneer loont het om het zetten uit te besteden?
Zetten op de kantbank uitbesteden is zinvol zodra nauwkeurigheid, herhaalbaarheid of een stijver materiaal een rol speelt. Typisch als je meerdere gelijke stuks nodig hebt, het deel veel zettingen heeft of moet passen op een ander onderdeel, of als de handzetbank niet stijf genoeg is voor de dikte. Dankzij het automatisch omstellen van het gereedschap is op een CNC-kantbank ook één stuk rendabel; er is geen dure voorbereiding nodig zoals bij persgereedschap. Wil je dat het deel na het zetten past, dan moet ook de ontwikkelde lengte van de uitslag kloppen. Hoe je die berekent, lees je in het artikel uitslag berekenen.
Veelgestelde vragen
Kan een plaatwerker ook één enkel stuk maken?
Ja. Dankzij het automatisch omstellen van het gereedschap is op een CNC-kantbank ook één stuk of een kleine serie rendabel; er is geen dure voorbereiding nodig.
Waarom klopt de maat van mijn met de hand gezette deel niet precies?
Meestal door de handmatig ingestelde hoek, de terugvering van het materiaal en een onnauwkeurige ontwikkelde lengte van de uitslag. Op de kantbank wordt de hoek door een CNC-programma gestuurd en de ontwikkelde lengte uit het model afgeleid.
Tot welke dikte is een handzetbank zinvol?
Dat hangt af van de machine, maar handzetbanken zijn vooral thuis in dunne plaat. Bij dikker materiaal missen ze stijfheid en klemkracht, waardoor de hoek “wegloopt” en het deel lastiger te herhalen is.
Tot welke dikte zetten jullie?
Plaat tot 6 mm op een kantbank TRUMPF TruBend. Dikker materiaal zetten wij niet: onze productie is bewust ingericht op dunne en middeldikke plaat.
Wat moet ik sturen om een deel op de kantbank te laten zetten?
Het liefst een 3D-model (STEP/STP): daaruit leiden we de zetvolgorde en de ontwikkelde lengte af. Voor een vlak deel volstaat een DXF van de uitslag; een gemaatvoerde tekening met hoeken en radii is een welkome aanvulling.
Heb je nauwkeurige, herhaalbare zettingen nodig? Upload een 3D-model (STEP/STP) en je ziet meteen prijs en levertijd.