Gięcie · ręczne a maszynowe
Prasa krawędziowa czy gięcie ręczne — kiedy opłaca się zlecić gięcie
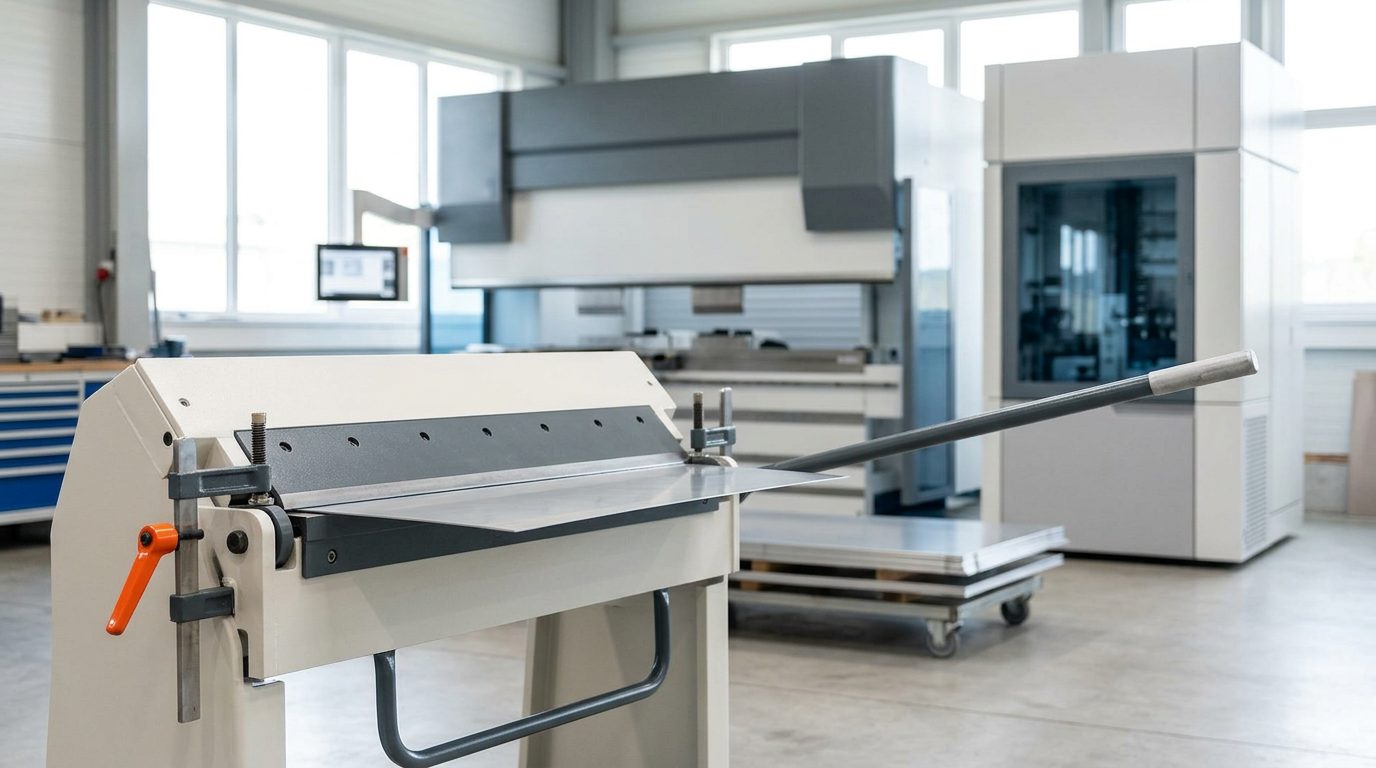
Ręczne gięcie blachy na warsztatowej krawędziarce to szybkie i dostępne rozwiązanie dla prostych, cienkich detali. Przy detalach dokładniejszych, sztywniejszych lub powtarzalnych szybko jednak dochodzi do swoich granic i opłaca się prasa krawędziowa CNC. W tym artykule omawiamy różnice i podpowiadamy, kiedy szala przechyla się na stronę zlecenia na zewnątrz.
Jak działa gięcie ręczne
Ręczna (segmentowa) krawędziarka zaciska blachę między belką dociskową a krawędzią gnącą, a operator dźwignią podgina wystającą część do góry. Kąt ustawia się ogranicznikiem i sprawdza na oko lub kątomierzem. To tanie, nie wymaga przygotowania i dobrze sprawdza się przy cienkich blachach, obróbkach blacharskich, prostych zawinięciach i jednostkowych naprawach. Wadą jest ręczne ustawianie kąta, ograniczona sztywność przy grubszych blachach i zależność od wprawy operatora — dwa takie same detale nigdy nie będą całkowicie identyczne.
Jak działa gięcie na prasie krawędziowej
Na prasie krawędziowej CNC stempel wciska blachę w matrycę w kształcie litery V, a głębokość skoku wyznacza kąt. Sterowanie CNC utrzymuje zaprogramowany kąt, a zderzak tylny pozycjonuje wykrój automatycznie, więc pierwsza i ostatnia sztuka serii wychodzą tak samo. Efektem jest wysoka dokładność (tolerancja kątowa typowo około ±0,5°), powtarzalność w całej serii i możliwość wykonania także złożonych detali z wieloma gięciami. Szczegółowo opisuje to artykuł przeglądowy gięcie blachy.
U nas gniemy na prasie krawędziowej TRUMPF TruBend detale z blachy o grubości do 6 mm, które wycinamy na własnej maszynie kombinowanej TRUMPF (laser z głowicą wykrawającą). To celowo technologia do blach cienkich i średnich, której potrzebuje nasza grupa firm. Grubych blach i ciężkich konstrukcji u nas nie wykonujemy.
Porównanie
| Kryterium | Gięcie ręczne | Prasa krawędziowa |
|---|---|---|
| Dokładność kąta | zależy od operatora | mierzona, ok. ±0,5° |
| Powtarzalność | niska | wysoka (cała seria identyczna) |
| Grubość blachy | raczej cienkie blachy | u nas: blacha do 6 mm |
| Złożone detale | trudne | wiele gięć, sterowana kolejność |
| Przygotowanie | brak | minimalne (automatyczne uzbrajanie) |
| Przeznaczenie | pojedyncze sztuki, naprawy, zawinięcia | detale precyzyjne, serie, osłony, ramy |
Kiedy opłaca się zlecić gięcie
Zlecenie gięcia na maszynie ma sens, gdy w grę wchodzi dokładność, powtarzalność lub sztywniejszy materiał. Typowo wtedy, gdy potrzeba kilku identycznych sztuk, detal ma wiele gięć albo musi pasować do innego elementu, lub gdy ręczna krawędziarka nie ma wystarczającej sztywności dla danej grubości. Dzięki automatycznemu uzbrajaniu narzędzi na prasie CNC opłacalna jest nawet jedna sztuka — nie ma kosztownego przygotowania, jak przy narzędziach tłoczących. Żeby detal po gięciu trzymał wymiar, musi się też zgadzać długość rozwinięcia wykroju; jak się ją oblicza, wyjaśnia artykuł rozwinięcie blachy.
Najczęstsze pytania
Czy produkcja na zamówienie poradzi sobie z jedną sztuką?
Tak. Dzięki automatycznemu uzbrajaniu narzędzi na prasie CNC opłacalna jest nawet jedna sztuka lub mała seria — nie jest potrzebne żadne kosztowne przygotowanie.
Dlaczego ręcznie gięty detal nie trzyma dokładnie wymiaru?
Najczęściej z powodu ręcznie ustawianego kąta, sprężynowania materiału i niedokładnej długości rozwinięcia wykroju. Prasa krawędziowa steruje kątem programem CNC, a długość rozwinięcia wyprowadza z modelu.
Do jakiej grubości ręczna krawędziarka ma sens?
Zależy to od maszyny, ale ręczne krawędziarki sprawdzają się głównie przy cienkich blachach. Przy grubszych materiałach brakuje im sztywności i docisku, więc kąt „ucieka”, a detal trudniej powtórzyć.
Do jakiej grubości wykonujecie gięcie?
Blachę do 6 mm na prasie TRUMPF TruBend. Grubszych materiałów nie gniemy — nasza produkcja jest celowo nastawiona na blachy cienkie i średnie.
Co przesłać, żeby detal można było zagiąć na maszynie?
Najlepiej model 3D (STEP/STP) — wynika z niego kolejność gięć i długość rozwinięcia. Dla detalu płaskiego wystarczy DXF rozwinięcia, a zwymiarowany rysunek z kątami i promieniami jest mile widzianym uzupełnieniem.
Potrzebne dokładne i powtarzalne gięcia? Wystarczy przesłać model 3D (STEP/STP), a cenę i termin zobaczą Państwo od razu.