Biegen · Abkanten
Blech biegen nach Maß: Blechdicken, Biegeradien, Toleranzen
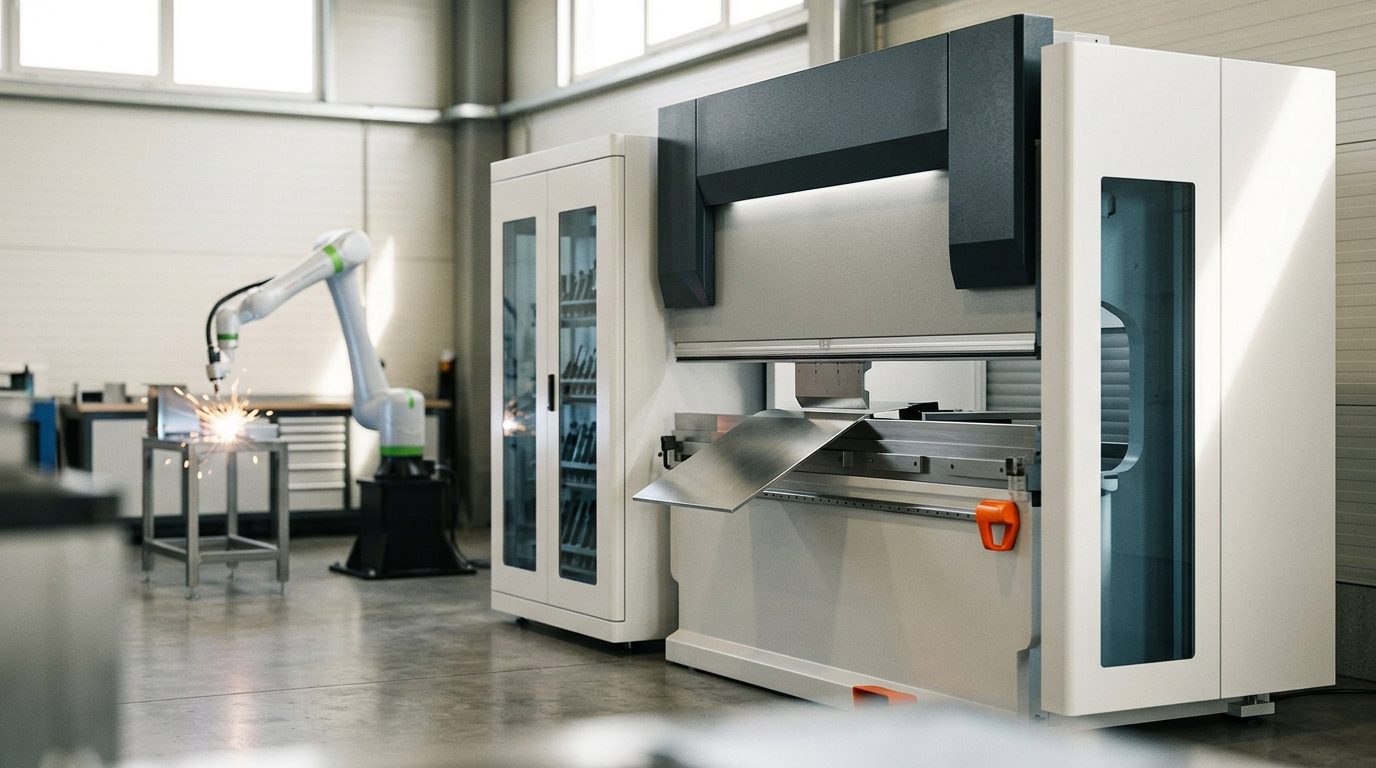
Blech biegen ist meist der letzte und empfindlichste Schritt in der Fertigung eines Blechteils — hier entscheidet sich, ob die fertige Abdeckung, der Rahmen oder die Halterung auf den Millimeter passt oder mühsam nachgerichtet werden muss. Auf dieser Seite fassen wir zusammen, wie das Biegen auf der Abkantpresse abläuft, welche Radien und Abstände Sie schon in der Zeichnung einhalten sollten und welche Toleranzen Sie von einem Lohnfertiger realistisch erwarten können.
Wie das Biegen von Blech abläuft
Der ebene Zuschnitt (Laserteil) wird in die Abkantpresse eingelegt, wo der Biegestempel das Blech in eine V-Matrize drückt. Der Biegewinkel ergibt sich daraus, wie tief der Stempel in die Matrize eintaucht — moderne Maschinen wie die TRUMPF TruBend messen den tatsächlichen Winkel während des Biegens (System ACB Laser), sodass schon das erste Teil in der Toleranz liegt, ohne Einstellen an Ausschussteilen. Ein fünfachsiger Hinteranschlag (Achsen X, ΔX, R, Z1, Z2) positioniert den Zuschnitt automatisch, und so entsteht auch ein komplexes Teil mit vielen Biegungen reproduzierbar.
Entscheidend ist die Biegefolge. Jede Biegung braucht Freiraum — das Teil wird nach jedem Schritt gewendet, und bereits gebogene Schenkel dürfen weder mit dem Werkzeug noch mit dem Maschinenkörper kollidieren. Deshalb prüfen wir die Teilegeometrie gegen die Biegefolge in der Software, noch bevor das Material bestellt wird. Ist eine Biegung physikalisch nicht machbar, zeigt sich das am Bildschirm und nicht erst an der Presse.
Blechdicken, Radien und Mindestabstände
Der häufigste Konstruktionsfehler ist ein zu kleiner Innenradius sowie Bohrungen oder Prägungen, die zu nah an der Biegung sitzen. Als sinnvolle Ausgangswerte für normalen Stahl und Edelstahl gelten:
| Blechdicke | Min. Innenradius | Min. Schenkellänge * |
|---|---|---|
| 1,0 mm | 1,0 mm | ca. 5–6 mm |
| 2,0 mm | 2,0 mm | ca. 9–10 mm |
| 3,0 mm | 3,0 mm | ca. 13–15 mm |
* Der kürzeste Schenkel hängt von der verwendeten Matrize ab — Richtwert. Als Faustregel gilt: Der Innenradius sollte mindestens der Blechdicke entsprechen, und Bohrungen oder Ausschnitte sollten mindestens das 2- bis 3-Fache der Blechdicke vom Biegebeginn entfernt liegen, damit sich der Lochrand nicht verzieht. Festere und härtere Werkstoffe (Edelstahl, Federstähle) brauchen einen größeren Radius; Aluminium mit geringer Dehnung neigt an der Biegekante zu Rissen, daher wird der Radius auch dort vergrößert.
Die Zuschnitte für das Biegen schneiden und stanzen wir selbst, aus Blechen bis 6 mm in Tafelformaten bis 1250 × 2500 mm. Unsere moderne Technik deckt bewusst das Segment dünner und mittlerer Bleche ab, das unsere Unternehmensgruppe braucht; Teile aus dickeren Blechen fertigen wir nicht. Für Muster und Prototypen empfehlen wir Lagermaterial — Edelstahl 1.4307 (304L) in 1 / 2 / 3 / 4 mm, kaltgewalztes Stahlblech DC01 in 1,5 / 2 / 3 mm und verzinktes Blech DX51D+Z275 in 1 / 2 / 3 mm. Das ist günstiger und sofort verfügbar.
Gestreckte Länge und K-Faktor
Beim Biegen wird das Blech außen gedehnt und innen gestaucht; die neutrale Faser, deren Länge sich nicht ändert, liegt irgendwo dazwischen — ihre Lage beschreibt der K-Faktor. Daraus berechnet sich die gestreckte Länge, also das Maß des ebenen Zuschnitts, das nach dem Biegen genau das gewünschte Teil ergibt. Ist sie falsch berechnet, liegt das Teil nach dem Biegen um Zehntel bis ganze Millimeter daneben. Eine Handrechnung geht schnell schief — in unserem Sofort-Kalkulator werden gestreckte Länge und Preis automatisch aus dem hochgeladenen Modell ermittelt.
Toleranzen und was die Genauigkeit beeinflusst
Beim üblichen Lohnbiegen liegt die Winkeltoleranz bei etwa ±0,5° und die Maßtoleranz im Bereich von Zehntelmillimetern je Schenkel. Die Genauigkeit hängt von der Dickentoleranz und der Walzrichtung des Blechs ab, von der Rückfederung des Werkstoffs, vom Zustand der Werkzeuge und vor allem davon, ob der Zuschnitt präzise geschnitten wurde — eine Biegung macht ein ungenaues Laserteil nie wieder gut. Deshalb hängen Blech schneiden und Biegen eng zusammen, und es lohnt sich, beides als eine Fertigungskette zu betrachten.
Häufige Fragen
Auf welchen kleinsten Radius lässt sich Blech biegen?
In der Praxis bei weicherem Stahl auf etwa die Blechdicke; bei Edelstahl und Aluminium muss man meist darüber gehen. Unterhalb dieser Grenze drohen Risse in der Außenfaser oder eine unkontrollierte Rückfederung.
Brauche ich zum Biegen ein 3D-Modell, oder reicht eine Zeichnung?
Am besten arbeiten wir mit einem 3D-Modell (STEP/STP) — daraus lassen sich Biegefolge und gestreckte Länge ableiten. Für ein rein ebenes Teil genügt eine DXF der Abwicklung. Eine bemaßte Zeichnung mit Winkeln und Radien ist eine willkommene Ergänzung.
Bis zu welcher Blechdicke biegen Sie?
Wir biegen Teile aus Blechen bis 6 mm, die wir selbst auf einer Maschine mit Tafelformat 1250 × 2500 mm schneiden. Dickere Bleche bieten wir nicht an — dünne und mittlere Bleche sind das Segment, für das unsere Technik bewusst ausgelegt ist.
Fertigen Sie auch Einzelteile?
Ja. Dank automatischer Werkzeugrüstung (ToolMaster) ist auch ein einzelnes Teil oder eine Kleinserie wirtschaftlich — es braucht keine teure Vorbereitung wie bei Presswerkzeugen.
Warum stimmt mein Teil nach dem Biegen nicht exakt mit dem Maß überein?
Meist wegen einer falsch berechneten gestreckten Länge oder der Rückfederung des Werkstoffs. Beides lösen wir durch die Berechnung aus dem Modell und die Winkelmessung direkt an der Presse.
Haben Sie ein 3D-Modell Ihres Biegeteils (STEP/STP)? Laden Sie es hoch und sehen Sie Preis und Liefertermin sofort — ohne auf ein Angebot warten zu müssen.