Hajlítás · élhajlítás
Lemezhajlítás egyedi méretre: vastagságok, rádiuszok, tűrések
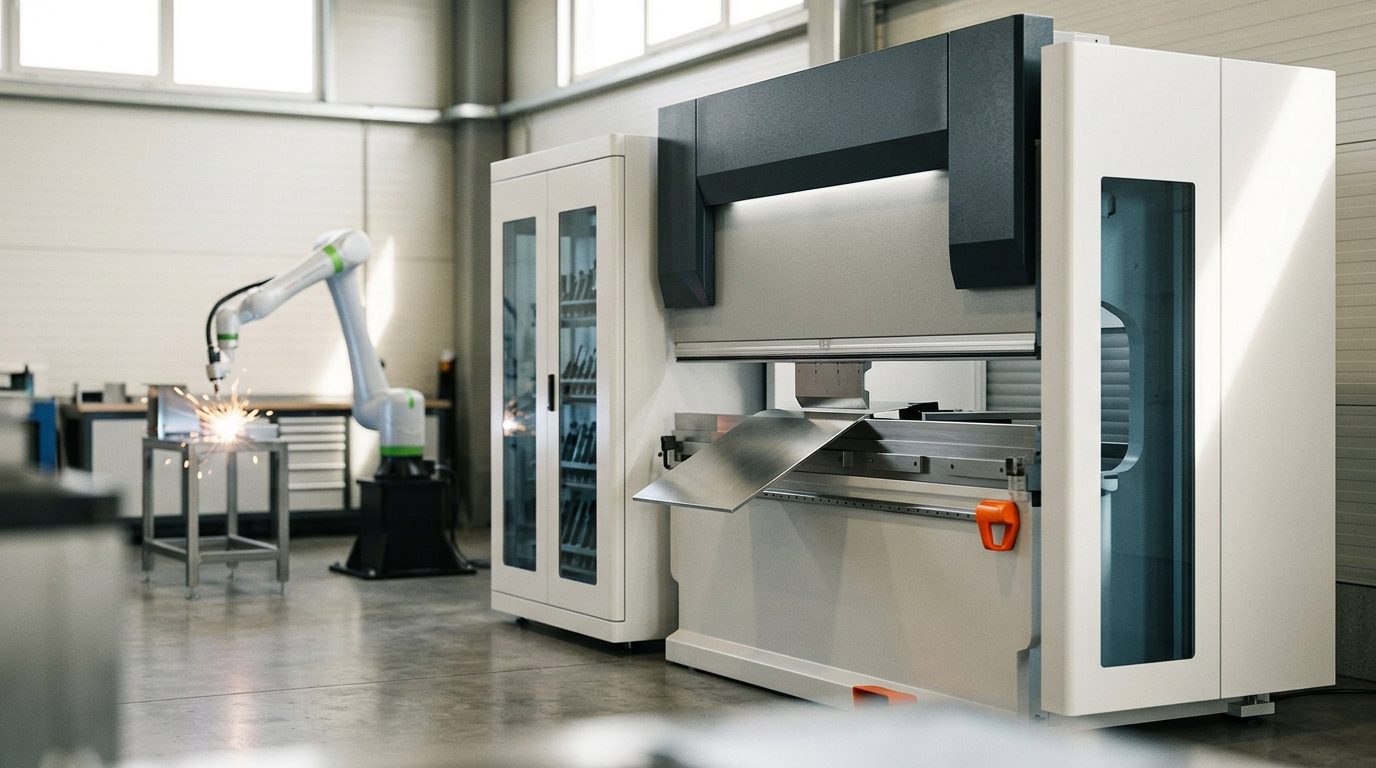
A lemezhajlítás többnyire a lemezalkatrész gyártásának utolsó és legkényesebb lépése: ezen múlik, hogy a kész burkolat, keret vagy konzol milliméterre pontosan illeszkedik-e, vagy fáradságos utánigazítás vár rá. Ezen az oldalon összefoglaljuk, hogyan zajlik a hajlítás élhajlító présen, milyen rádiuszokat és távolságokat érdemes már a rajzon betartani, és milyen tűrésekre lehet reálisan számítani egy bérgyártó műhelytől.
Hogyan zajlik a lemezhajlítás
A sík terítéket (lézervágott alkatrészt) az élhajlító présre helyezik, ahol a felső szerszám a lemezt a V-matricába nyomja. A hajlítási szöget az határozza meg, milyen mélyre hatol a felső szerszám a matricába. A modern gépek, például a TRUMPF TruBend, hajlítás közben mérik a tényleges szöget (ACB Laser rendszer), így már az első darab tűrésen belül van, selejtes próbadarabok nélkül. Az ötengelyes hátsó ütköző (X, ΔX, R, Z1, Z2 tengely) automatikusan pozicionálja a terítéket, így a sok hajlítást tartalmazó, bonyolult alkatrész is megismételhetően készül el.
Döntő a hajlítási sorrend. Minden hajlításhoz szabad hely kell: az alkatrészt minden lépés után megfordítják, és a már meghajlított szárak nem ütközhetnek a szerszámba vagy a gépvázba. Ezért nálunk az alkatrész geometriáját szoftveresen ellenőrizzük a hajlítási sorrenddel szemben, még mielőtt az anyagot megrendelnénk. Ha valamelyik hajlítás fizikailag nem kivitelezhető, az a képernyőn derül ki, nem a présnél.
Vastagságok, rádiuszok és minimális távolságok
A leggyakoribb tervezési hiba a túl kicsi belső rádiusz, illetve a hajlításhoz túl közel elhelyezett furatok és préselt formák. Szokványos acélhoz és rozsdamentes acélhoz ésszerű kiindulási értékek:
| Lemezvastagság | Min. belső rádiusz | Min. szárhossz * |
|---|---|---|
| 1,0 mm | 1,0 mm | kb. 5–6 mm |
| 2,0 mm | 2,0 mm | kb. 9–10 mm |
| 3,0 mm | 3,0 mm | kb. 13–15 mm |
* A legrövidebb szár a használt matricától függ — tájékoztató érték. Általános szabály: a belső rádiusz legalább a lemezvastagsággal legyen egyenlő, a furatot vagy kivágást pedig a hajlítás kezdetétől legalább a vastagság 2–3-szorosára helyezze el, hogy a furat széle ne nyúljon meg és ne torzuljon. A szilárdabb, keményebb anyagok (rozsdamentes acél, rugóacélok) nagyobb rádiuszt igényelnek; a kis nyúlású alumínium hajlamos a hajlításnál megrepedni, ezért ott is nagyobb rádiusz kell.
A hajlításhoz szükséges terítékeket magunk vágjuk és lyukasztjuk, legfeljebb 6 mm vastag lemezből, legfeljebb 1250 × 2500 mm-es táblaméretben. Modern gépparkunk szándékosan a vékony és közepes lemezek szegmensét fedi le, amelyre cégcsoportunknak szüksége van; vastagabb lemezből készülő alkatrészeket nem gyártunk. Mintákhoz és prototípusokhoz raktári anyagainkat ajánljuk: rozsdamentes 1.4307 (304L) 1 / 2 / 3 / 4 mm-es, hidegen hengerelt DC01 1,5 / 2 / 3 mm-es és horganyzott DX51D+Z275 1 / 2 / 3 mm-es vastagságban. Ezek olcsóbbak, és azonnal rendelkezésre állnak.
Kiterített hossz és K-tényező
Hajlításkor a lemez külső oldala nyúlik, belső oldala zömül; a hosszát nem változtató semleges szál valahol a kettő között fekszik, helyzetét a K-tényező írja le. Ebből számítható a kiterített hossz, vagyis annak a sík terítéknek a mérete, amelyből hajlítás után pontosan a kívánt alkatrész lesz. Ha rosszul számolják, a hajlított alkatrész tizedmillimétereket, akár millimétereket is eltérhet. A kézi számítást könnyű elrontani: azonnali árajánlat-kalkulátorunk a feltöltött modellből automatikusan kiszámítja a kiterített hosszt és az árat is.
Tűrések és ami a pontosságot befolyásolja
Szokványos bérgyártásban a szögtűrés ±0,5° körül mozog, a mérettűrés pedig száranként tizedmilliméteres nagyságrendű. A pontosságot befolyásolja a lemez vastagságtűrése és hengerlési iránya, az anyag visszarugózása, a szerszám állapota, és mindenekelőtt az, hogy pontosan vágták-e ki a terítéket — a hajlítás soha nem javítja ki a pontatlan lézervágott alkatrészt. Ezért a lemezvágás és a hajlítás szorosan összefügg, és érdemes egyetlen gyártási láncként kezelni őket.
Gyakori kérdések
Mekkora a legkisebb rádiusz, amelyre a lemez hajlítható?
Lágyabb acélnál a gyakorlatban nagyjából a lemezvastagsággal megegyező; rozsdamentes acélnál és alumíniumnál általában nagyobb kell. E határ alatt a külső szálak megrepedhetnek, vagy a visszarugózás kontrollálhatatlanná válik.
Kell 3D modell a hajlításhoz, vagy elég a rajz?
A legjobb a 3D modell (STEP/STP): ebből vezethető le a hajlítási sorrend és a kiterített hossz is. Tisztán sík alkatrészhez elég a kiterített alak DXF-je. A szögekkel és rádiuszokkal beméretezett rajz hasznos kiegészítés.
Milyen vastag lemezt tudnak hajlítani?
Legfeljebb 6 mm vastag lemezből készült alkatrészeket hajlítunk, amelyeket magunk vágunk ki egy 1250 × 2500 mm-es táblaméretű gépen. Vastagabb lemezzel nem dolgozunk — gépparkunkat szándékosan a vékony és közepes lemezekre építettük.
Egyetlen darabot is vállalnak?
Igen. Az automatikus szerszámcserének (ToolMaster) köszönhetően egy darab vagy egy kis sorozat is gazdaságos — nincs szükség drága előkészítésre, mint a sajtolószerszámoknál.
Miért nem pontos méretű az alkatrész hajlítás után?
Leggyakrabban a rosszul kiszámított kiterített hossz vagy az anyag visszarugózása miatt. Mindkettőt a modellből végzett számítással és a szög közvetlenül a présen történő mérésével kezeljük.
Van egy hajlítandó alkatrész 3D-modellje (STEP/STP)? Töltse fel, és az árat és a határidőt azonnal látja — anélkül, hogy kereskedelmi ajánlatra kellene várnia.