Zetten · kantbank
Plaatwerk zetten op maat: diktes, buigradii en toleranties
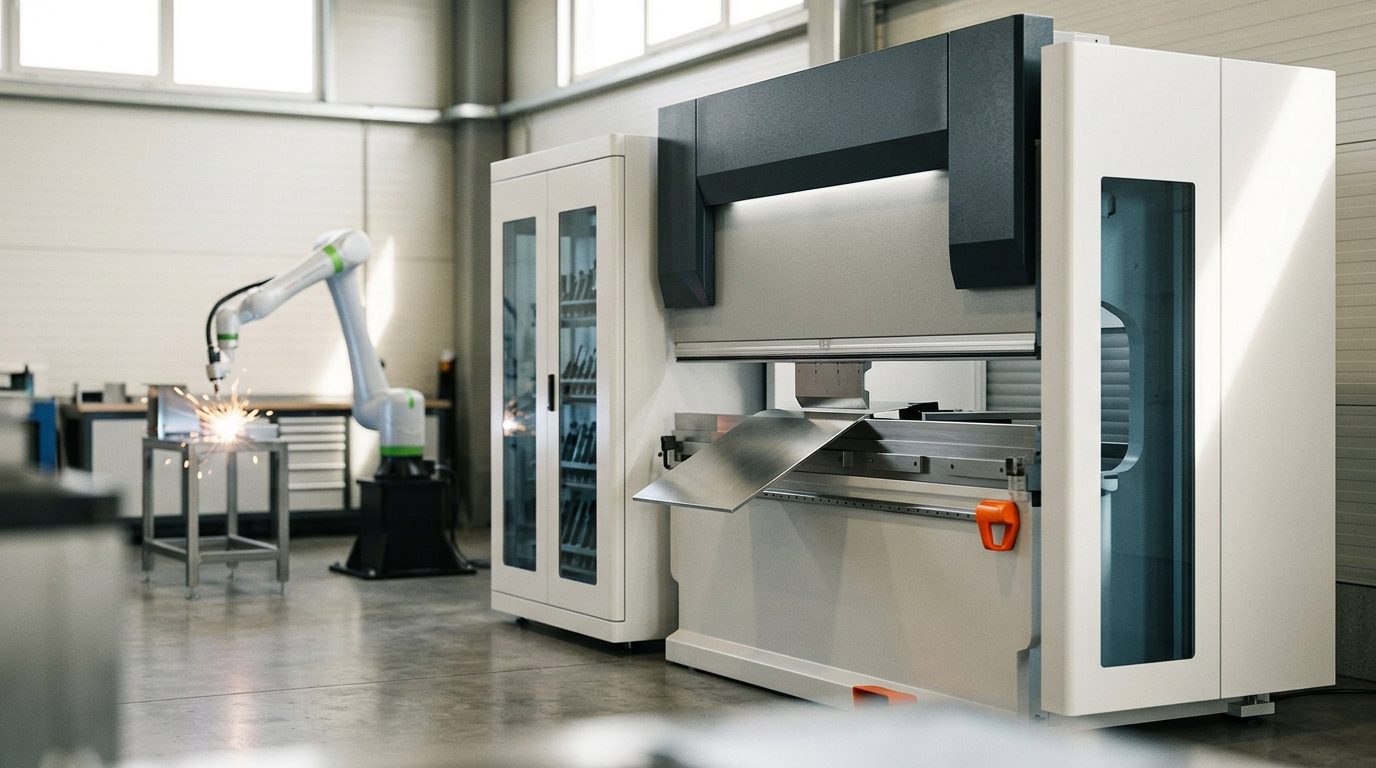
Plaatwerk zetten is meestal de laatste en meest kritische stap bij het maken van een plaatwerkdeel: hier wordt beslist of de afgewerkte kap, het frame of de beugel op de millimeter past, of dat er moeizaam nagericht moet worden. Op deze pagina lees je hoe zetten op een kantbank verloopt, welke radii en afstanden je het best al in de tekening aanhoudt en welke toleranties je bij maatwerk realistisch mag verwachten.
Hoe plaatwerk zetten verloopt
De vlakke plaatuitslag (het lasersnijdeel) wordt op de kantbank gelegd, waar de bovenstempel de plaat in een V-matrijs drukt. De zethoek wordt bepaald door hoe diep de stempel in de matrijs zakt. Moderne kantbanken zoals de TRUMPF TruBend meten de werkelijke hoek tijdens het zetten (het ACB Laser-systeem), zodat het eerste stuk meteen binnen tolerantie valt zonder proefstukken en afkeur. Een vijfassige achteraanslag (assen X, ΔX, R, Z1, Z2) positioneert de uitslag automatisch, zodat ook een complex deel met veel zettingen herhaalbaar van de machine komt.
Doorslaggevend is de zetvolgorde. Elke zetting moet vrije ruimte hebben: het deel wordt na elke stap gedraaid en flenzen die al gezet zijn, mogen niet tegen het gereedschap of het machineframe lopen. Daarom controleren we de geometrie van het deel softwarematig tegen de zetvolgorde nog vóór het materiaal wordt ingepland. Is een zetting fysiek niet uitvoerbaar, dan zie je dat op het scherm en niet pas aan de kantbank.
Diktes, buigradii en minimale afstanden
De meest gemaakte ontwerpfout is een te kleine binnenradius, plus gaten of persvormen die te dicht bij de zetlijn zitten. Als redelijke uitgangswaarden voor gewoon staal en rvs gelden:
| Plaatdikte | Min. binnenradius | Min. flenslengte * |
|---|---|---|
| 1,0 mm | 1,0 mm | ca. 5–6 mm |
| 2,0 mm | 2,0 mm | ca. 9–10 mm |
| 3,0 mm | 3,0 mm | ca. 13–15 mm |
* De kortste flens hangt af van de gebruikte matrijs — indicatieve waarde. Vuistregel: houd de binnenradius minstens gelijk aan de plaatdikte en plaats een gat of uitsparing op minimaal 2× tot 3× de dikte van het begin van de zetting, zodat de gatrand niet uitrekt en vervormt. Sterkere en hardere materialen (rvs, verenstaal) vragen een grotere radius; aluminium met een lage rekbaarheid scheurt makkelijk op de zetlijn, dus ook daar wordt de radius groter gekozen.
De uitslagen voor het zetten snijden en ponsen we zelf, uit plaat tot 6 mm in een plaatformaat tot 1250 × 2500 mm. Onze moderne machines dekken bewust het segment dunne en middeldikke plaat dat onze groep van bedrijven nodig heeft; delen uit dikkere plaat maken wij niet. Voor monsters en prototypes raden we materialen uit voorraad aan: rvs 1.4307 (304L) in 1 / 2 / 3 / 4 mm, koudgewalste plaat DC01 in 1,5 / 2 / 3 mm en verzinkte plaat DX51D+Z275 in 1 / 2 / 3 mm. Die zijn goedkoper en direct beschikbaar.
Ontwikkelde lengte en K-factor
Bij het zetten rekt de plaat aan de buitenzijde uit en wordt ze aan de binnenzijde gestuikt; de neutrale lijn, die niet van lengte verandert, ligt daar ergens tussen. Haar positie wordt beschreven door de K-factor. Daarmee bereken je de ontwikkelde lengte: de maat van de vlakke uitslag die na het zetten precies het gewenste deel oplevert. Is die verkeerd berekend, dan zit het deel na het zetten tienden van een millimeter tot enkele millimeters naast de maat. Met de hand gaat zo’n berekening snel mis; in onze online calculator worden de ontwikkelde lengte en de prijs automatisch uit het geüploade model berekend.
Toleranties en wat de nauwkeurigheid bepaalt
Bij gangbaar zetwerk op maat ligt de hoektolerantie rond ±0,5° en de maattolerantie in de orde van tienden van een millimeter per flens. De nauwkeurigheid hangt af van de diktetolerantie en de walsrichting van de plaat, de terugvering van het materiaal, de staat van het gereedschap en vooral van de vraag of de uitslag nauwkeurig gesneden is: zetten maakt een onnauwkeurig lasersnijdeel nooit meer goed. Daarom horen metaal snijden en zetten nauw bij elkaar en loont het om ze als één productieketen te behandelen.
Veelgestelde vragen
Wat is de kleinste radius waarop je plaat kunt zetten?
In de praktijk ongeveer gelijk aan de plaatdikte bij zachter staal; bij rvs en aluminium moet je meestal groter gaan. Daaronder dreigen scheurtjes in de buitenvezels of een onbeheersbare terugvering.
Heb ik voor het zetten een 3D-model nodig, of volstaat een tekening?
Het best werkt een 3D-model (STEP/STP): daaruit leiden we zowel de zetvolgorde als de ontwikkelde lengte af. Voor een volledig vlak deel volstaat een DXF van de uitslag. Een gemaatvoerde tekening met hoeken en radii is een welkome aanvulling.
Tot welke plaatdikte kunnen jullie zetten?
We zetten delen uit plaat tot 6 mm, die we zelf snijden op een machine met een plaatformaat van 1250 × 2500 mm. Dikkere plaat doen wij niet: dunne en middeldikke plaat is het segment waarvoor onze machines bewust zijn ingericht.
Kunnen jullie ook één enkel stuk maken?
Ja. Dankzij het automatisch omstellen van het gereedschap (ToolMaster) is ook één stuk of een kleine serie rendabel; er is geen dure voorbereiding nodig zoals bij persgereedschap.
Waarom klopt de maat van mijn deel na het zetten niet precies?
Meestal door een verkeerd berekende ontwikkelde lengte of door terugvering van het materiaal. Beide vangen we op door te rekenen vanuit het model en de hoek direct op de kantbank te meten.
Heb je een 3D-model (STEP/STP) van een deel dat gezet moet worden? Upload het en je ziet meteen prijs en levertijd, zonder op een offerte van de verkoop te wachten.