Laser · Ablauf
Blech lasern: So läuft es ab — von der DXF zum fertigen Teil
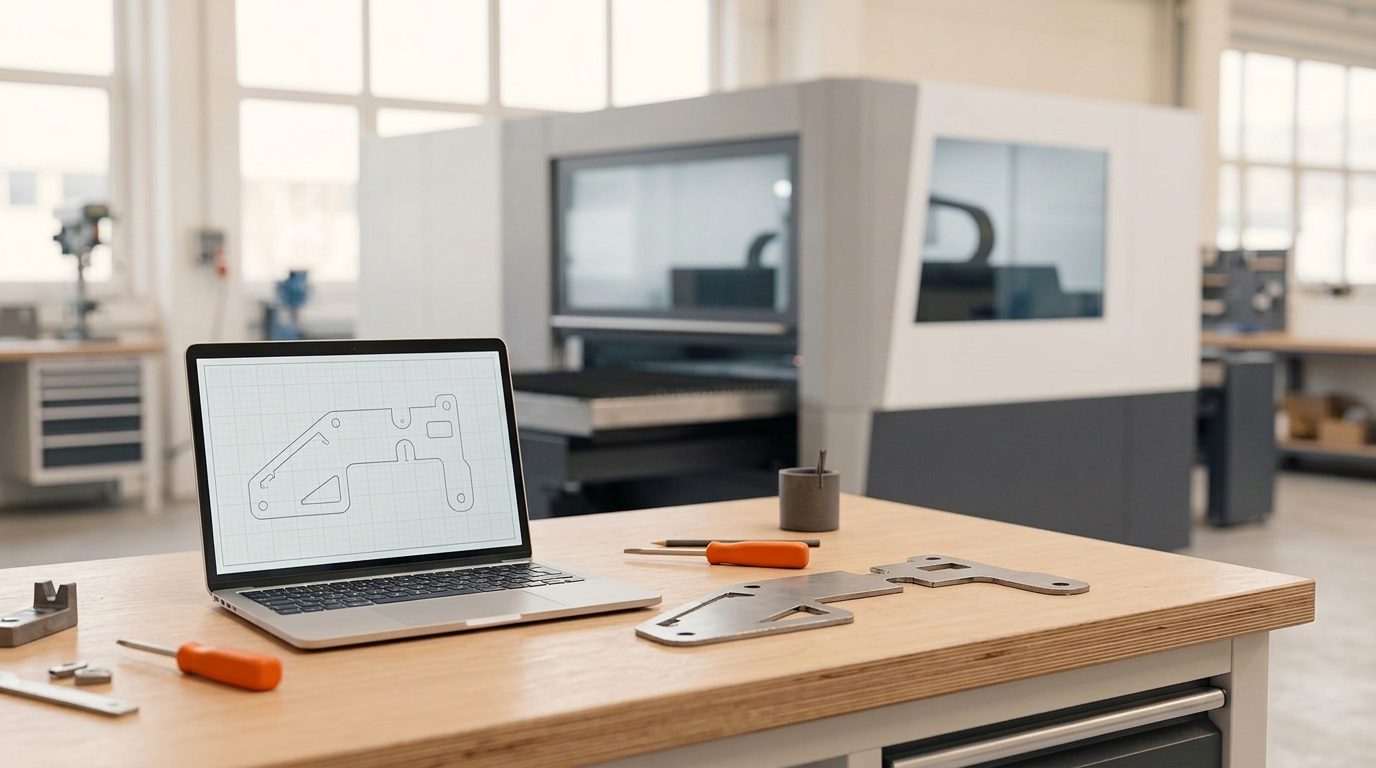
Blech lasern gehört heute zu den genauesten und schnellsten Verfahren, um aus einer Tafel ein fertiges ebenes Teil zu machen. Für Auftraggeber ist es aber nützlich zu wissen, was zwischen dem Versand der Datei und der Abholung des Laserteils eigentlich passiert — wer den Ablauf versteht, liefert bessere Daten und vermeidet unnötige Fehler. Wir gehen den ganzen Weg von der DXF bis zum fertigen Teil durch.
Datenaufbereitung: DXF oder 3D-Modell
Alles beginnt mit der Datei. Für rein ebene Teile ist eine DXF der Abwicklung ideal — sie enthält die exakte Kontur, Bohrungen und Ausschnitte in Originalgröße 1:1. Bei Teilen, die nach dem Schneiden noch gebogen werden, schicken Sie besser ein 3D-Modell im Format STEP (STP): Daraus wird die Abwicklung automatisch abgeleitet, samt korrekter gestreckter Länge, sodass der Zuschnitt nach dem Biegen maßhaltig ist. Vor dem Schneiden werden die Daten geprüft — ob die Konturen geschlossen sind, ob es keine doppelten Linien gibt und ob Bohrungen und Ausschnitte nicht kleiner sind, als es die jeweilige Materialdicke zuverlässig zulässt.
Nesting: Teile auf der Tafel anordnen
Die einzelnen Teile werden per Software so auf der Blechtafel angeordnet, dass möglichst wenig Verschnitt entsteht — das nennt man Nesting. Bei größeren Serien werden die Teile ineinander verschachtelt und teilen sich Schnittkanten, wodurch Materialverbrauch und Maschinenzeit und damit der Stückpreis sinken. Bei einem Sammelauftrag lohnt es sich deshalb, die Teile gemeinsam zu schicken und nicht jedes einzeln. Unsere Maschine arbeitet mit dem Tafelformat 1250 × 2500 mm; größere Tafeln (zum Beispiel 1500 × 3000 mm) passen nicht hinein und müssten vorher zugeschnitten werden.
Der Schnitt am Faserlaser
Der Faserlaser bündelt den Strahl auf einen Fokus von wenigen Zehntelmillimetern Durchmesser und schmilzt damit das Blech durch; ein Strom aus Schneidgas (Stickstoff oder Sauerstoff) bläst die Schmelze aus der Fuge. Die Schnittfuge ist so schmal, dass auch komplexe Details und kleine Bohrungen möglich sind. Die Kante wird glatt, rechtwinklig und praktisch gratfrei, sodass das Teil meist keine Nacharbeit braucht. Welche Dicke ein bestimmter Laser schafft, hängt vor allem von seiner Leistung ab. Unsere moderne Technik deckt bewusst das Segment dünner und mittlerer Bleche bis 6 mm ab, das unsere Unternehmensgruppe braucht — dickere Bleche fertigen wir nicht.
In der Lohnfertigung ist der Laser oft in eine kombinierte Maschine integriert (zum Beispiel TRUMPF TruMatic), die Stanzen mit Faserlaser verbindet — Bohrungen, Gewindedurchzüge und Umformelemente entstehen in einem Durchgang, und das Teil geht ohne Zwischenschritte direkt zum Biegen. Plasma oder Wasserstrahl bieten wir nicht an; ihren Vergleich mit dem Laser finden Sie im Überblick Blech schneiden.
Toleranzen und Kantenqualität
Die Maßtoleranz eines Laserteils liegt bei dünnen und mittleren Blechen im Bereich von Zehntelmillimetern — das reicht auch für Teile, die anschließend geschweißt oder gefügt werden. Die Genauigkeit hängt von der Dickentoleranz des Blechs, vom Wärmeeinfluss auf den Werkstoff und von der Dichte der Konturen auf kleiner Fläche ab. Ein genaues Laserteil ist zugleich Voraussetzung für eine genaue Biegung — eine ungenaue Kante kann das anschließende Biegen nicht mehr korrigieren.
Häufige Fragen
Welches Dateiformat eignet sich am besten zum Laserschneiden?
Für ebene Teile eine DXF der Abwicklung im Maßstab 1:1. Für Teile, die anschließend gebogen werden, besser ein 3D-Modell STEP (STP) — Abwicklung und gestreckte Länge leiten wir daraus automatisch ab.
Wie kleine Bohrungen und Details schafft der Laser?
Als Richtwert gilt: Die kleinste zuverlässig schneidbare Bohrung hat etwa einen Durchmesser in Höhe der Blechdicke; bei dünnen Blechen geht es auch darunter. Im Verhältnis zur Materialdicke zu kleine Bohrungen haben eine rauere Kante und verlängern den Schnitt.
Bis zu welcher Dicke schneiden Sie?
Bis 6 mm, in Tafelformaten bis 1250 × 2500 mm. Alle Lagerwerkstoffe (Edelstahl 1.4307, kaltgewalztes Stahlblech DC01, verzinktes Blech DX51D+Z275) liegen in diesem Bereich. Dickere Bleche, Plasma oder Wasserstrahl bieten wir nicht an.
Muss ich die Kanten nach dem Schneiden noch entgraten?
Beim Laser meist nicht — die Kante ist sauber und gratfrei. Anfasen oder Entgraten machen wir nur dort, wo Funktion des Teils oder Sicherheit beim Handling es erfordern.
Wie lange dauert es, bis ich einen Preis habe?
Sofort. Aus der hochgeladenen Datei werden Schnittlänge, Gewicht und Preis in wenigen Sekunden berechnet — ausführlich erklärt das der Artikel über die Kosten fürs Laserschneiden.
Haben Sie ein 3D-Modell (STEP/STP) bereit? Laden Sie es hoch und sehen Sie Preis und Liefertermin sofort, ohne auf ein Angebot warten zu müssen.