Laser · proces
Cięcie laserowe blachy krok po kroku — od DXF do gotowego detalu
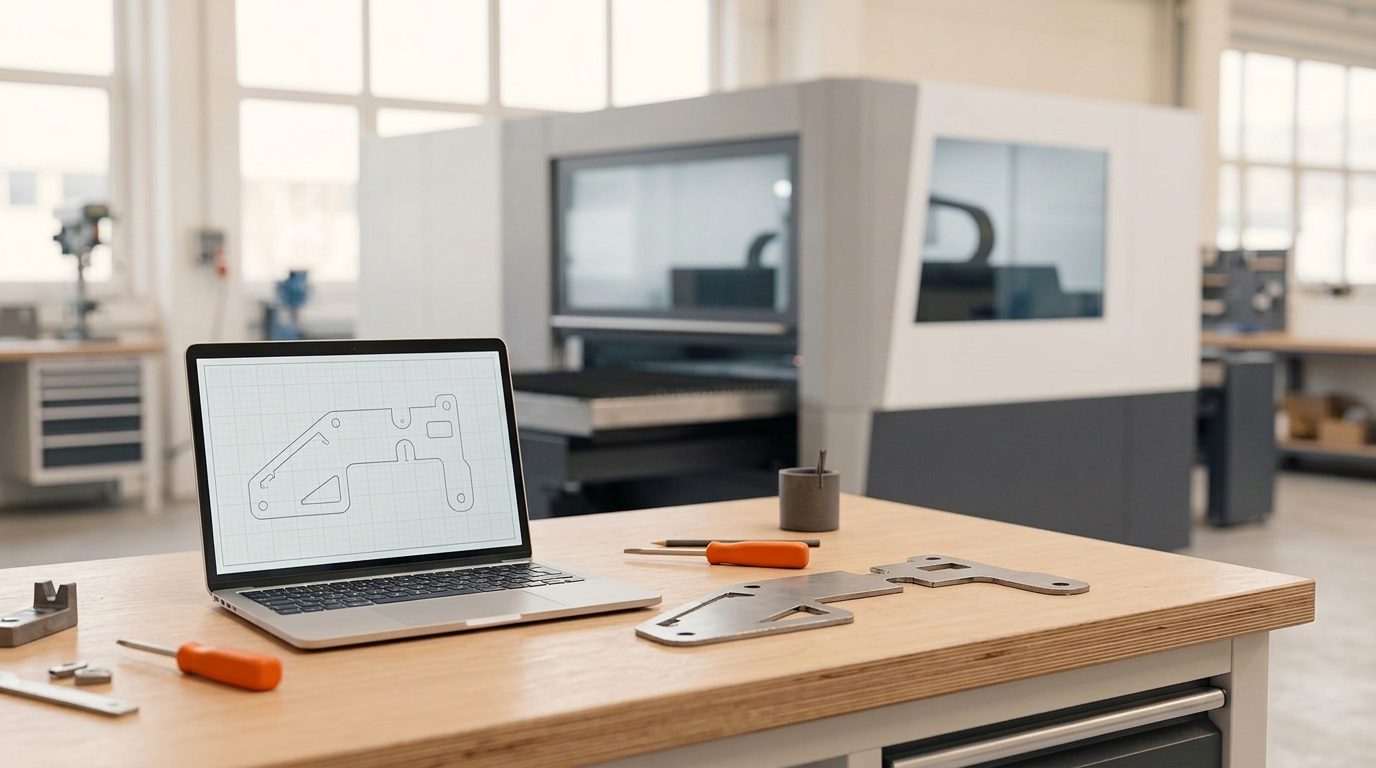
Cięcie laserowe blachy należy dziś do najdokładniejszych i najszybszych sposobów, by z arkusza zrobić gotowy detal płaski. Zamawiającemu przydaje się jednak wiedza, co właściwie dzieje się między wysłaniem pliku a odbiorem detalu — zrozumienie procesu pomaga przygotować lepsze dane i uniknąć zbędnych błędów. Przejdźmy całą drogę od pliku DXF do gotowego detalu.
Przygotowanie danych: DXF czy model 3D
Wszystko zaczyna się od pliku. Dla detali czysto płaskich idealny jest DXF rozwinięcia — zawiera dokładny obrys, otwory i wycięcia w rzeczywistej skali 1:1. Przy detalach, które po cięciu są jeszcze gięte, lepiej przesłać model 3D w formacie STEP (STP): rozwinięcie wyprowadza się z niego automatycznie, łącznie z prawidłową długością rozwinięcia, dzięki czemu wykrój po zagięciu trzyma wymiar. Przed cięciem dane są sprawdzane — czy kontury są zamknięte, czy nie ma zdublowanych linii i czy otwory i wycięcia nie są mniejsze, niż pozwala niezawodnie wyciąć dana grubość materiału.
Nesting: rozmieszczenie detali na arkuszu
Poszczególne detale rozmieszcza się programowo na arkuszu blachy tak, by powstało jak najmniej odpadu — nazywa się to nestingiem. Przy większej serii detale wsuwa się jeden w drugi i prowadzi wspólne linie cięcia, co zmniejsza zużycie materiału i czas maszynowy, a tym samym cenę za sztukę. Dlatego przy większym zleceniu opłaca się przesyłać detale razem, a nie każdy osobno. Nasza maszyna pracuje z formatem arkusza 1250 × 2500 mm; większy arkusz (na przykład 1500 × 3000 mm) się w niej nie zmieści i trzeba by go najpierw przyciąć na nożycach.
Samo cięcie na laserze światłowodowym
Laser światłowodowy skupia wiązkę w punkcie o średnicy dziesiątych części milimetra i przetapia nią blachę; strumień gazu asystującego (azotu lub tlenu) wydmuchuje stopiony metal ze szczeliny. Szczelina cięcia jest tak wąska, że mieści się w skomplikowanych detalach i małych otworach. Krawędź wychodzi gładka, prostopadła i praktycznie bez zadziorów, więc detal zwykle nie wymaga żadnej dodatkowej obróbki. To, jaką grubość dany laser przetnie, zależy głównie od jego mocy. Nasz nowoczesny park maszynowy celowo obejmuje segment blach cienkich i średnich do 6 mm, którego potrzebuje nasza grupa firm — grubszych blach nie tniemy.
W produkcji na zamówienie laser jest często zintegrowany z maszyną kombinowaną (na przykład TRUMPF TruMatic), która łączy wykrawanie z laserem światłowodowym — otwory, przetłoczenia pod gwint i elementy kształtowe powstają w jednym przejściu, a detal trafia prosto na gięcie, bez operacji pośrednich. Plazmy ani strumienia wody nie oferujemy; ich porównanie z laserem zawiera przegląd cięcie blachy.
Tolerancje i jakość krawędzi
Tolerancja wymiarowa detalu ciętego laserem z blach cienkich i średnich mieści się w dziesiątych częściach milimetra, co wystarcza także dla detali, które są później spawane lub pasowane. Na dokładność wpływa tolerancja grubości blachy, wpływ ciepła na materiał i gęstość elementów na małej powierzchni. Dokładny wykrój jest zarazem warunkiem dokładnego gięcia — niedokładnej krawędzi późniejsze gięcie już nie naprawi.
Najczęstsze pytania
Jaki format pliku jest najlepszy do cięcia laserowego?
Dla detali płaskich DXF rozwinięcia w skali 1:1. Dla detali, które będą potem gięte, lepiej model 3D STEP (STP) — rozwinięcie i długość rozwinięcia wyprowadzimy z niego automatycznie.
Jak małe otwory i detale da się wyciąć laserem?
Orientacyjnie najmniejszy niezawodnie wycinany otwór ma średnicę mniej więcej równą grubości blachy; przy cienkich blachach można zejść niżej. Otwory zbyt małe w stosunku do grubości materiału mają bardziej chropowatą krawędź i wydłużają cięcie.
Do jakiej grubości tniecie?
Do 6 mm, w formacie arkusza do 1250 × 2500 mm. Wszystkie materiały magazynowe (stal nierdzewna 1.4307, blacha czarna DC01, blacha ocynkowana DX51D+Z275) mieszczą się w tym zakresie. Grubszych blach, plazmy ani strumienia wody u nas nie ma.
Czy po cięciu trzeba jeszcze gratować krawędzie?
Po laserze zwykle nie — krawędź jest czysta i bez zadziorów. Fazowanie lub gratowanie wykonujemy tylko tam, gdzie wymaga tego funkcja detalu albo bezpieczeństwo obsługi.
Jak długo czeka się na cenę?
Wcale. Z przesłanego pliku długość cięcia, masa i cena wyliczają się w kilka sekund — szczegółowo omawia to artykuł o cenie cięcia laserem.
Model 3D (STEP/STP) jest gotowy? Wystarczy go przesłać, a cenę i termin zobaczą Państwo od razu, bez czekania na ofertę handlową.