Огъване · абкант
Огъване на ламарина: дебелини, радиуси и толеранси
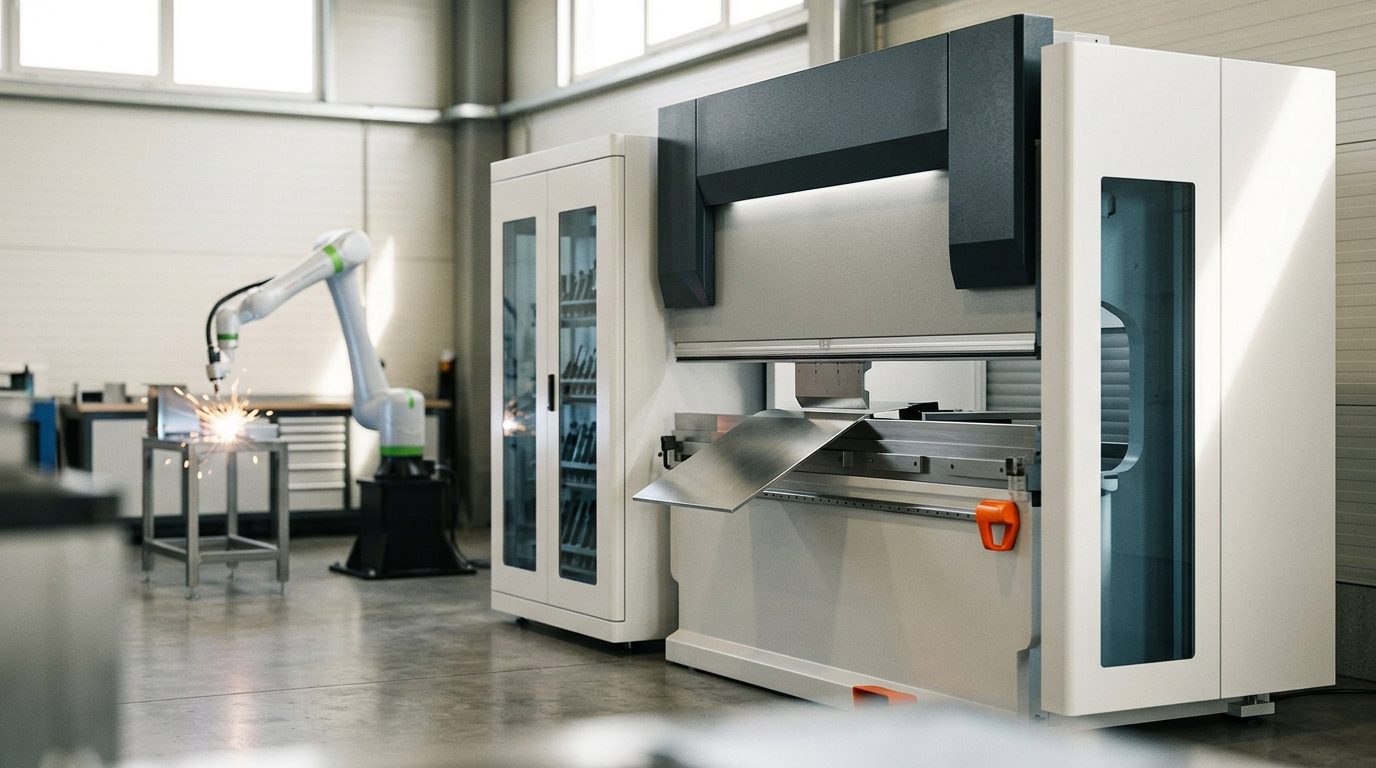
Огъването на ламарина обикновено е последната и най-чувствителна операция при изработката на ламаринен детайл — от нея зависи дали готовият капак, рамка или конзола ще пасне до милиметър, или ще се налага трудоемко доизправяне. На тази страница обобщаваме как протича огъването на листогибочна преса (абкант), какви радиуси и разстояния е разумно да се спазят още в чертежа и какви толеранси реално да очаквате от изработка по поръчка.
Как протича огъването на ламарина
Плоската заготовка (лазерно изрязаният детайл) се поставя на листогибочната преса, където горният инструмент (нож) притиска ламарината във V-образна матрица. Ъгълът на огъване се определя от това колко дълбоко ножът влиза в матрицата — съвременните преси като TRUMPF TruBend измерват действителния ъгъл по време на огъването (системата ACB Laser), така че още първият детайл е в толеранс, без пробни детайли и брак. Петосният заден ограничител (оси X, ΔX, R, Z1, Z2) позиционира заготовката автоматично, затова и сложен детайл с много огъвания се получава повторяемо.
Ключова е последователността на огъванията. Всяко огъване трябва да има място — детайлът се завърта след всяка стъпка и вече огънатите страни не бива да се удрят в инструмента или в тялото на машината. Затова при нас геометрията на детайла се проверява програмно спрямо последователността на огъванията още преди да се заяви материалът. Ако някое огъване е физически неизпълнимо, това се вижда на екрана, а не чак на пресата.
Дебелини, радиуси и минимални разстояния
Най-честата грешка при конструирането е твърде малък вътрешен радиус и отвори или щамповани елементи, разположени прекалено близо до огъването. Като разумни изходни стойности за обикновена стомана и неръждаема стомана важат:
| Дебелина на ламарината | Мин. вътрешен радиус | Мин. ширина на фланеца * |
|---|---|---|
| 1,0 мм | 1,0 мм | ок. 5–6 мм |
| 2,0 мм | 2,0 мм | ок. 9–10 мм |
| 3,0 мм | 3,0 мм | ок. 13–15 мм |
* Най-късото рамо (фланец) зависи от използваната матрица — ориентировъчна стойност. Общо правило: дръжте вътрешния радиус поне равен на дебелината на ламарината, а отвора или изреза разполагайте на минимум 2 до 3 дебелини от началото на огъването, за да не се изтегли и деформира ръбът на отвора. По-якостните и по-твърди материали (неръждаема стомана, пружинни стомани) изискват по-голям радиус; алуминият с ниска пластичност е склонен към напукване при огъване, затова и при него радиусът се увеличава.
Заготовките за огъване изрязваме и щанцоваме сами, от ламарини до 6 мм с формат на листа до 1250 × 2500 мм. Нашата съвременна технология съзнателно покрива сегмента на тънките и средните ламарини, от който се нуждае нашата група фирми; детайли от по-дебела ламарина при нас не изработваме. За мостри и прототипи препоръчваме складови материали — неръждаема стомана 1.4307 (304L) с дебелини 1 / 2 / 3 / 4 мм, студеновалцувана ламарина DC01 1,5 / 2 / 3 мм и поцинкована ламарина DX51D+Z275 1 / 2 / 3 мм. Те са по-евтини и налични веднага.
Разгъната дължина и K-фактор
При огъването ламарината се разтяга от външната страна и се свива от вътрешната; неутралният слой, който не променя дължината си, лежи някъде между тях — положението му се описва с K-фактора. От него се изчислява разгънатата дължина, т.е. размерът на плоската заготовка, която след огъване дава точно търсения детайл. При грешно изчисление детайлът след огъването се разминава с десети от милиметъра до милиметри. Ръчното изчисление лесно се обърква — в нашия онлайн калкулатор за оферта разгънатата дължина и цената се изчисляват автоматично от качения модел.
Толеранси и какво влияе на точността
При стандартно огъване по поръчка ъгловият толеранс е около ±0,5°, а размерният — от порядъка на десети от милиметъра на фланец. Точността зависи от толеранса по дебелина и посоката на валцуване на ламарината, от еластичното връщане на материала (springback), от състоянието на инструмента и най-вече от това дали заготовката е изрязана точно — огъването никога не поправя неточно изрязан детайл. Затова рязането на ламарина и огъването са тясно свързани и си струва да се разглеждат като една производствена верига.
Често задавани въпроси
Какъв е най-малкият радиус, на който може да се огъне ламарина?
На практика приблизително равен на дебелината на ламарината при по-мека стомана; при неръждаема стомана и алуминий обикновено трябва да е по-голям. Под тази граница има риск от напукване на външните влакна или неконтролирано еластично връщане.
Нужен ли е 3D модел за огъването, или е достатъчен чертеж?
Най-добре се работи с 3D модел (STEP/STP) — от него се извеждат и последователността на огъванията, и разгънатата дължина. За изцяло плосък детайл е достатъчен DXF на развивката. Оразмерен чертеж с ъгли и радиуси е добре дошло допълнение.
Колко дебела ламарина огъвате?
Огъваме детайли от ламарини до 6 мм, които сами изрязваме на машина с формат на листа 1250 × 2500 мм. По-дебели ламарини при нас не обработваме — тънките и средните ламарини са сегментът, за който нашата технология е съзнателно изградена.
Изработвате ли и единична бройка?
Да. Благодарение на автоматичната смяна и настройка на инструментите (ToolMaster) и една бройка, и малка серия са икономични — не е нужна скъпа подготовка, както при щанцовите инструменти.
Защо детайлът след огъване не излиза точно в размер?
Най-често заради грешно изчислена разгъната дължина или еластично връщане на материала. И двете решаваме с изчисление от модела и с измерване на ъгъла директно на пресата.
Имате 3D модел (STEP/STP) на детайл за огъване? Качете го и ще видите цената и срока веднага — без да чакате търговска оферта.