Plegado · plegadora
Plegado de chapa a medida: espesores, radios y tolerancias
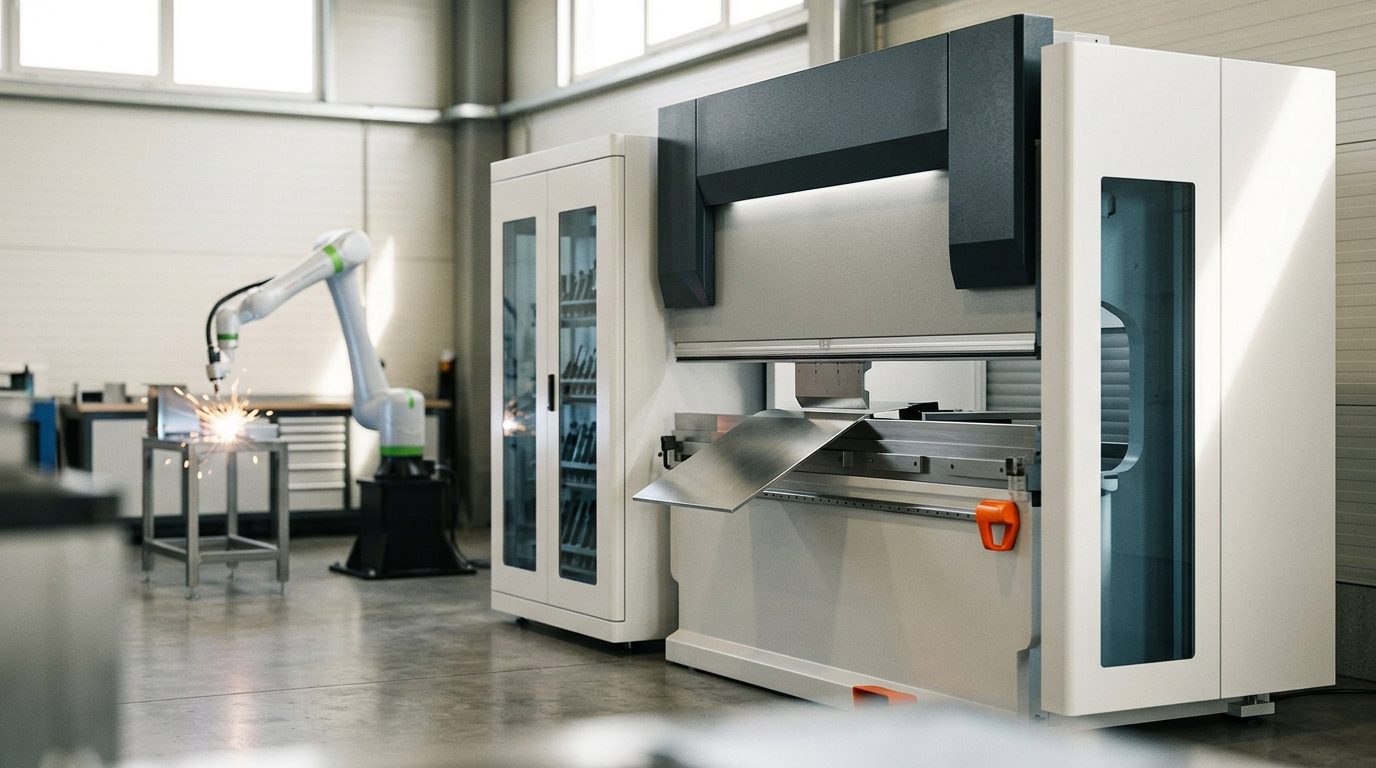
El plegado de chapa suele ser el último paso de la fabricación de una pieza y también el más delicado: de él depende que la carcasa, el bastidor o el soporte terminados encajen al milímetro o haya que enderezarlos a mano. En esta página resumimos cómo se pliega en una plegadora, qué radios y distancias conviene respetar ya en el plano y qué tolerancias cabe esperar realmente de un taller de fabricación a medida.
Cómo se realiza el plegado de chapa
La pieza plana recortada (la pieza de corte láser) se coloca en la plegadora, donde el punzón empuja la chapa dentro de una matriz en V. El ángulo de plegado depende de cuánto penetra el punzón en la matriz. Las plegadoras modernas como la TRUMPF TruBend miden el ángulo real durante el plegado (sistema ACB Laser), de modo que la primera pieza ya sale en tolerancia sin ajustes a base de piezas de desecho. El tope trasero de cinco ejes (ejes X, ΔX, R, Z1, Z2) posiciona la pieza automáticamente, así que incluso una pieza compleja con muchos pliegues se fabrica de forma repetible.
Lo decisivo es la secuencia de plegado. Cada pliegue necesita espacio libre: la pieza se gira después de cada paso y las alas ya plegadas no pueden chocar con la herramienta ni con el cuerpo de la máquina. Por eso comprobamos por software la geometría de la pieza frente a la secuencia de plegado antes de pedir el material. Si algún pliegue es físicamente imposible, se ve en pantalla, no al llegar a la plegadora.
Espesores, radios y distancias mínimas
El error de diseño más habitual es un radio interior demasiado pequeño y taladros o embuticiones situados demasiado cerca del pliegue. Como valores de partida razonables para acero común y acero inoxidable:
| Espesor de chapa | Radio interior mín. | Ancho mín. de ala * |
|---|---|---|
| 1,0 mm | 1,0 mm | aprox. 5–6 mm |
| 2,0 mm | 2,0 mm | aprox. 9–10 mm |
| 3,0 mm | 3,0 mm | aprox. 13–15 mm |
* El ala más corta depende de la matriz utilizada; valor orientativo. Regla general: el radio interior debe ser al menos igual al espesor de la chapa, y los taladros o recortes deben quedar como mínimo a 2× o 3× el espesor del inicio del pliegue, para que el borde del taladro no se estire ni se deforme. Los materiales más resistentes y duros (acero inoxidable, aceros para muelles) requieren radios mayores; el aluminio de baja ductilidad tiende a agrietarse en el pliegue, por lo que también en él se aumenta el radio.
Las piezas para plegar las cortamos y punzonamos nosotros mismos, en chapas de hasta 6 mm y formato de hasta 1250 × 2500 mm. Nuestra tecnología moderna cubre a propósito el segmento de chapa fina y media que necesita nuestro grupo de empresas; piezas de chapa más gruesa no las fabricamos. Para muestras y prototipos recomendamos materiales de stock: acero inoxidable 1.4307 (304L) en espesores de 1 / 2 / 3 / 4 mm, chapa negra DC01 de 1,5 / 2 / 3 mm y chapa galvanizada DX51D+Z275 de 1 / 2 / 3 mm. Son más baratos y están disponibles de inmediato.
Desarrollo y factor K
En el pliegue la chapa se estira por la cara exterior y se comprime por la interior; la fibra neutra, que no cambia de longitud, queda en algún punto intermedio y su posición la describe el factor K. A partir de él se calcula el desarrollo, es decir, la medida de la pieza plana que, una vez plegada, da exactamente la pieza deseada. Si se calcula mal, la pieza plegada queda desviada entre décimas y milímetros. El cálculo manual es fácil de estropear: en nuestra calculadora de presupuesto instantáneo el desarrollo y el precio se calculan automáticamente a partir del modelo que usted sube.
Tolerancias y qué influye en la precisión
En el plegado a medida habitual la tolerancia angular ronda ±0,5° y la dimensional es del orden de décimas de milímetro por ala. En la precisión influyen la tolerancia de espesor y el sentido de laminación de la chapa, la recuperación elástica del material (springback), el estado de la herramienta y, sobre todo, la exactitud del corte de la pieza plana: el plegado nunca corrige una pieza mal cortada. Por eso cortar chapa y plegarla están estrechamente ligados y conviene tratarlos como una sola cadena de fabricación.
Preguntas frecuentes
¿Cuál es el radio más pequeño al que se puede plegar una chapa?
En la práctica, aproximadamente igual al espesor de la chapa en acero dulce; en acero inoxidable y aluminio suele ser necesario aumentarlo. Por debajo de ese límite hay riesgo de grietas en las fibras exteriores o de una recuperación elástica descontrolada.
¿Necesito un modelo 3D para el plegado o basta con un plano?
Lo ideal es un modelo 3D (STEP/STP): de él se deducen la secuencia de plegado y el desarrollo. Para una pieza totalmente plana basta un DXF del desarrollo. Un plano acotado con ángulos y radios siempre es un buen complemento.
¿Qué espesor de chapa pueden plegar?
Plegamos piezas de chapa de hasta 6 mm que cortamos nosotros mismos en una máquina con formato de 1250 × 2500 mm. Chapas más gruesas no las trabajamos: la chapa fina y media es el segmento para el que nuestra tecnología está concebida a propósito.
¿Fabrican también una sola pieza?
Sí. Gracias al cambio automático de herramientas (ToolMaster), una sola pieza o una serie corta resultan rentables: no hace falta la costosa preparación que exigen los troqueles.
¿Por qué la pieza plegada no da exactamente la medida?
Normalmente por un desarrollo mal calculado o por la recuperación elástica del material. Resolvemos ambas cosas calculando a partir del modelo y midiendo el ángulo directamente en la plegadora.
¿Tiene un modelo 3D (STEP/STP) de la pieza que quiere plegar? Súbalo y verá al instante el precio y el plazo, sin esperar a una oferta comercial.