Piegatura · pressa piegatrice
Piegatura lamiera su misura: spessori, raggi, tolleranze
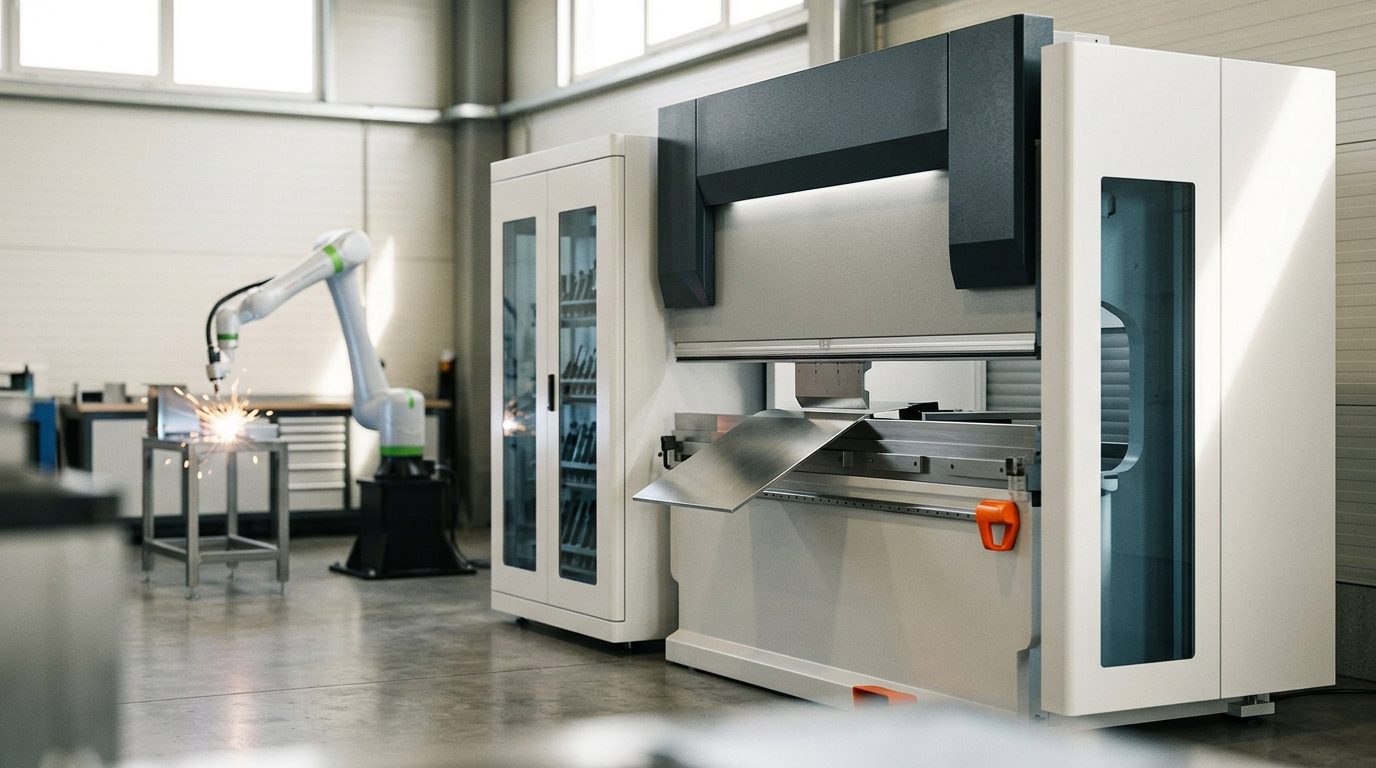
La piegatura lamiera è di solito l'ultima fase, e la più delicata, nella produzione di un pezzo in lamiera: decide se il carter, il telaio o la staffa finiti andranno in quota al millimetro oppure dovranno essere ripresi a mano con fatica. In questa pagina riassumiamo come avviene la piegatura su pressa piegatrice, quali raggi e distanze conviene rispettare già a disegno e quali tolleranze ci si può realisticamente aspettare da una lavorazione conto terzi.
Come avviene la piegatura della lamiera
Lo sviluppo piano (il pezzo tagliato al laser) viene posizionato sulla pressa piegatrice, dove il punzone spinge la lamiera dentro una matrice a V. L'angolo di piega dipende da quanto il punzone scende nella matrice: le presse moderne come la TRUMPF TruBend misurano l'angolo reale durante la piega (sistema ACB Laser), così il primo pezzo è già in tolleranza senza prove e senza scarti. Il registro posteriore a cinque assi (assi X, ΔX, R, Z1, Z2) posiziona il pezzo automaticamente, per cui anche un particolare complesso con molte pieghe si ottiene in modo ripetibile.
Fondamentale è la sequenza di piega. Ogni piega deve avere lo spazio per essere eseguita: dopo ogni passaggio il pezzo viene girato e i lembi già piegati non devono urtare l'utensile o la struttura della macchina. Per questo verifichiamo la geometria del pezzo rispetto alla sequenza di piega via software, prima ancora di ordinare il materiale. Se una piega è fisicamente impossibile, lo si vede a schermo e non a bordo pressa.
Spessori, raggi e distanze minime
L'errore di progettazione più frequente è un raggio interno troppo piccolo, insieme a fori o imbutiture troppo vicini alla piega. Come valori di partenza ragionevoli per acciaio comune e inox valgono:
| Spessore lamiera | Raggio interno min. | Lunghezza min. del lembo * |
|---|---|---|
| 1,0 mm | 1,0 mm | circa 5–6 mm |
| 2,0 mm | 2,0 mm | circa 9–10 mm |
| 3,0 mm | 3,0 mm | circa 13–15 mm |
* Il lembo più corto dipende dalla matrice utilizzata: valore indicativo. Regola generale: mantenere il raggio interno almeno pari allo spessore della lamiera e posizionare fori o asole ad almeno 2× – 3× lo spessore dall'inizio della piega, così che il bordo del foro non si allunghi e non si deformi. I materiali più resistenti e duri (inox, acciai per molle) richiedono un raggio maggiore; l'alluminio a bassa duttilità tende a criccarsi sulla piega, quindi anche lì il raggio va aumentato.
I grezzi da piegare li tagliamo e punzoniamo internamente, da lamiere fino a 6 mm in formato fino a 1250 × 2500 mm. La nostra tecnologia moderna copre volutamente il segmento delle lamiere sottili e medie di cui ha bisogno il nostro gruppo; pezzi da lamiere più spesse non li realizziamo. Per campioni e prototipi consigliamo i materiali a magazzino: inox 1.4307 (304L) negli spessori 1 / 2 / 3 / 4 mm, lamiera nera DC01 da 1,5 / 2 / 3 mm e lamiera zincata DX51D+Z275 da 1 / 2 / 3 mm. Costano meno e sono subito disponibili.
Sviluppo e fattore K
Nella piega la lamiera si allunga sul lato esterno e si comprime su quello interno; la fibra neutra, la cui lunghezza non cambia, si trova da qualche parte nel mezzo e la sua posizione è descritta dal fattore K. Da questo si calcola lo sviluppo, cioè la dimensione del grezzo piano che, una volta piegato, dà esattamente il pezzo richiesto. Se lo si calcola male, il pezzo piegato risulta fuori quota di qualche decimo o di qualche millimetro. Il calcolo a mano è facile da sbagliare: nel nostro preventivatore istantaneo lo sviluppo e il prezzo vengono calcolati automaticamente dal modello caricato.
Tolleranze e cosa influisce sulla precisione
Nella normale piegatura conto terzi la tolleranza angolare si aggira intorno a ±0,5° e quella dimensionale è nell'ordine dei decimi di millimetro per lembo. Sulla precisione incidono la tolleranza di spessore e la direzione di laminazione della lamiera, il ritorno elastico del materiale, lo stato degli utensili e soprattutto la precisione con cui è stato tagliato il grezzo: la piega non corregge mai un pezzo tagliato male. Per questo il taglio della lamiera e la piegatura sono strettamente legati e conviene gestirli come un'unica catena produttiva.
Domande frequenti
Qual è il raggio minimo a cui si può piegare una lamiera?
In pratica circa pari allo spessore della lamiera per l'acciaio dolce; per inox e alluminio di solito bisogna salire. Al di sotto di questo limite si rischiano cricche sulle fibre esterne o un ritorno elastico non controllabile.
Per la piegatura serve un modello 3D o basta un disegno?
Si lavora meglio con un modello 3D (STEP/STP): da lì si ricavano sia la sequenza di piega sia lo sviluppo. Per un pezzo puramente piano basta il DXF dello sviluppo. Un disegno quotato con angoli e raggi è un'integrazione gradita.
Fino a che spessore piegate?
Pieghiamo pezzi da lamiere fino a 6 mm, che tagliamo noi stessi su una macchina con formato lamiera 1250 × 2500 mm. Lamiere più spesse non le lavoriamo: lamiere sottili e medie sono il segmento per cui la nostra tecnologia è stata volutamente pensata.
Fate anche un pezzo singolo?
Sì. Grazie all'attrezzaggio automatico degli utensili (ToolMaster) è conveniente anche un pezzo singolo o un piccolo lotto: non serve la costosa preparazione richiesta dagli stampi.
Perché il mio pezzo dopo la piega non è esattamente in quota?
Il più delle volte per uno sviluppo calcolato male o per il ritorno elastico del materiale. Risolviamo entrambi i problemi calcolando dal modello e misurando l'angolo direttamente in pressa.
Ha un modello 3D (STEP/STP) del pezzo da piegare? Lo carichi e vedrà subito prezzo e tempi di consegna, senza attendere un'offerta commerciale.