Savijanje · apkant preša
Savijanje lima po mjeri: debljine, radijusi, tolerancije
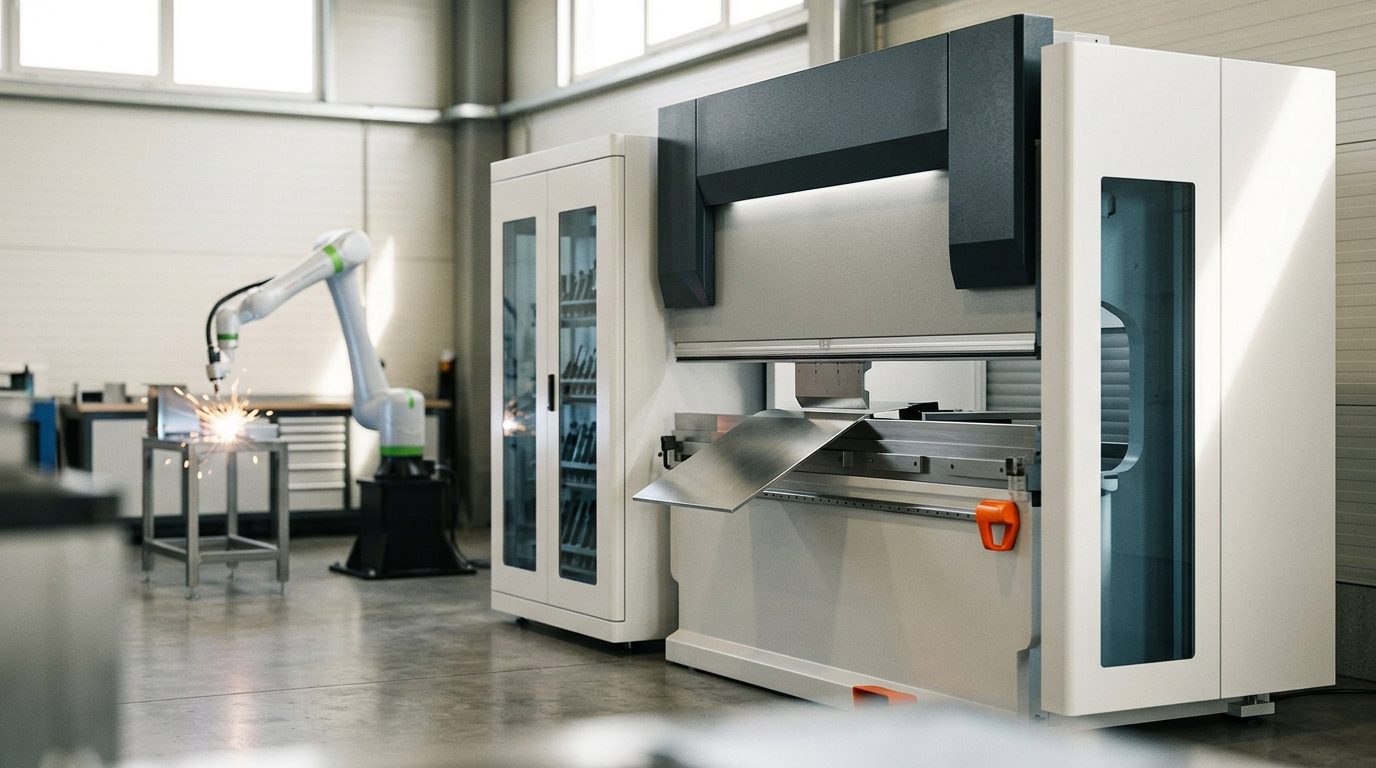
Savijanje lima obično je posljednji i najosjetljiviji korak u izradi limenog dijela — o njemu ovisi hoće li gotovo kućište, okvir ili nosač sjesti na milimetar ili ga treba mukotrpno ravnati. Na ovoj stranici sažimamo kako savijanje teče na apkant preši, koje je radijuse i razmake razumno poštovati već u crtežu i kakve tolerancije realno očekivati od izrade po narudžbi.
Kako teče savijanje lima
Ravni krojni oblik (laserski izrezani dio) postavlja se na apkant prešu, gdje gornji alat utiskuje lim u matricu oblika V. Kut savijanja određen je dubinom do koje nož uđe u matricu — suvremene preše poput TRUMPF TruBend mjere stvarni kut tijekom savijanja (sustav ACB Laser), pa je već prvi komad u toleranciji, bez podešavanja na škartu. Peteroosni stražnji graničnik (osi X, ΔX, R, Z1, Z2) automatski pozicionira krojni oblik, tako da se i složen dio s mnogo pregiba izrađuje ponovljivo.
Ključan je redoslijed savijanja. Svaki pregib mora imati prostora — dio se nakon svakog koraka okreće, a već savijene stranice ne smiju udariti u alat ili u tijelo stroja. Zato kod nas softverski provjeravamo geometriju dijela u odnosu na redoslijed savijanja i prije nego što se naruči materijal. Ako je neki pregib fizički neizvediv, to se vidi na ekranu, a ne tek na preši.
Debljine, radijusi i minimalni razmaci
Najčešća pogreška u konstrukciji je premali unutarnji radijus te rupe ili utisnuti oblici postavljeni preblizu pregibu. Kao razumne početne vrijednosti za uobičajeni čelik i inox vrijedi:
| Debljina lima | Min. unutarnji radijus | Min. širina prirubnice * |
|---|---|---|
| 1,0 mm | 1,0 mm | oko 5–6 mm |
| 2,0 mm | 2,0 mm | oko 9–10 mm |
| 3,0 mm | 3,0 mm | oko 13–15 mm |
* Najkraći krak (prirubnica) ovisi o korištenoj matrici — orijentacijska vrijednost. Opće pravilo: unutarnji radijus neka bude barem jednak debljini lima, a rupu ili izrez smjestite najmanje 2× do 3× debljine od početka pregiba, kako se rub rupe ne bi izvlačio i deformirao. Čvršći i tvrđi materijali (inox, opružni čelici) traže veći radijus; aluminij male istezljivosti sklon je pucanju na pregibu, pa se i kod njega radijus povećava.
Krojne oblike za savijanje sami režemo i probijamo, i to od limova do 6 mm u formatu table do 1250 × 2500 mm. Naša suvremena tehnologija namjerno pokriva segment tankih i srednjih limova koji treba naša grupa tvrtki; dijelove od debljih limova kod nas ne izrađujemo. Za uzorke i prototipove preporučujemo materijale sa skladišta — inox 1.4307 (304L) u debljinama 1 / 2 / 3 / 4 mm, hladno valjani čelični lim DC01 1,5 / 2 / 3 mm i pocinčani lim DX51D+Z275 1 / 2 / 3 mm. Jeftiniji su i odmah dostupni.
Razvijena dužina i K-faktor
Na pregibu se lim s vanjske strane isteže, a s unutarnje sabija; neutralna os, koja se ne mijenja, leži negdje između — njezin položaj opisuje K-faktor. Iz njega se izračunava razvijena dužina, odnosno dimenzija ravnog krojnog oblika koji nakon savijanja daje točno traženi dio. Ako je izračun pogrešan, dio nakon savijanja odstupa za desetinke do milimetre. Ručni izračun lako je pokvariti — u našem instant kalkulatoru razvijena dužina i cijena izračunavaju se automatski iz učitanog modela.
Tolerancije i što utječe na točnost
Kod uobičajenog savijanja po narudžbi kutna tolerancija kreće se oko ±0,5°, a dimenzijska u rangu desetinki milimetra po prirubnici. Na točnost utječu tolerancija debljine i smjer valjanja lima, povratno opruženje materijala (springback), stanje alata i prije svega to je li krojni oblik točno izrezan — savijanje nikada neće ispraviti netočno izrezan dio. Zato su rezanje lima i savijanje usko povezani i isplati ih se rješavati kao jedan proizvodni lanac.
Česta pitanja
Koji je najmanji radijus na koji se lim može saviti?
U praksi otprilike jednak debljini lima kod mekšeg čelika; kod inoxa i aluminija obično treba ići više. Ispod te granice prijeti pucanje vanjskih vlakana ili nekontrolirano povratno opruženje.
Trebam li za savijanje 3D model ili je dovoljan crtež?
Najbolje se radi s 3D modelom (STEP/STP) — iz njega se izvode redoslijed savijanja i razvijena dužina. Za čisto ravan dio dovoljan je DXF razvijenog oblika. Kotirani crtež s kutovima i radijusima dobrodošla je dopuna.
Koliko debeo lim možete saviti?
Savijamo dijelove od limova do 6 mm, koje sami izrežemo na stroju s formatom table 1250 × 2500 mm. Deblje limove kod nas ne radimo — tanki i srednji limovi segment su za koji je naša tehnologija namjerno postavljena.
Možete li izraditi i pojedinačni komad?
Da. Zahvaljujući automatskom postavljanju alata (ToolMaster) isplativ je i jedan komad ili mala serija — nije potrebna skupa priprema kao kod alata za prešanje.
Zašto mi dio nakon savijanja ne odgovara točno dimenziji?
Najčešće zbog pogrešno izračunate razvijene dužine ili povratnog opruženja materijala. Oboje rješavamo izračunom iz modela i mjerenjem kuta izravno na preši.
Imate 3D model (STEP/STP) dijela za savijanje? Učitajte ga i cijenu i rok vidjet ćete odmah — bez čekanja na komercijalnu ponudu.