Bockning · kantpress
Bocka plåt på beställning: tjocklekar, radier, toleranser
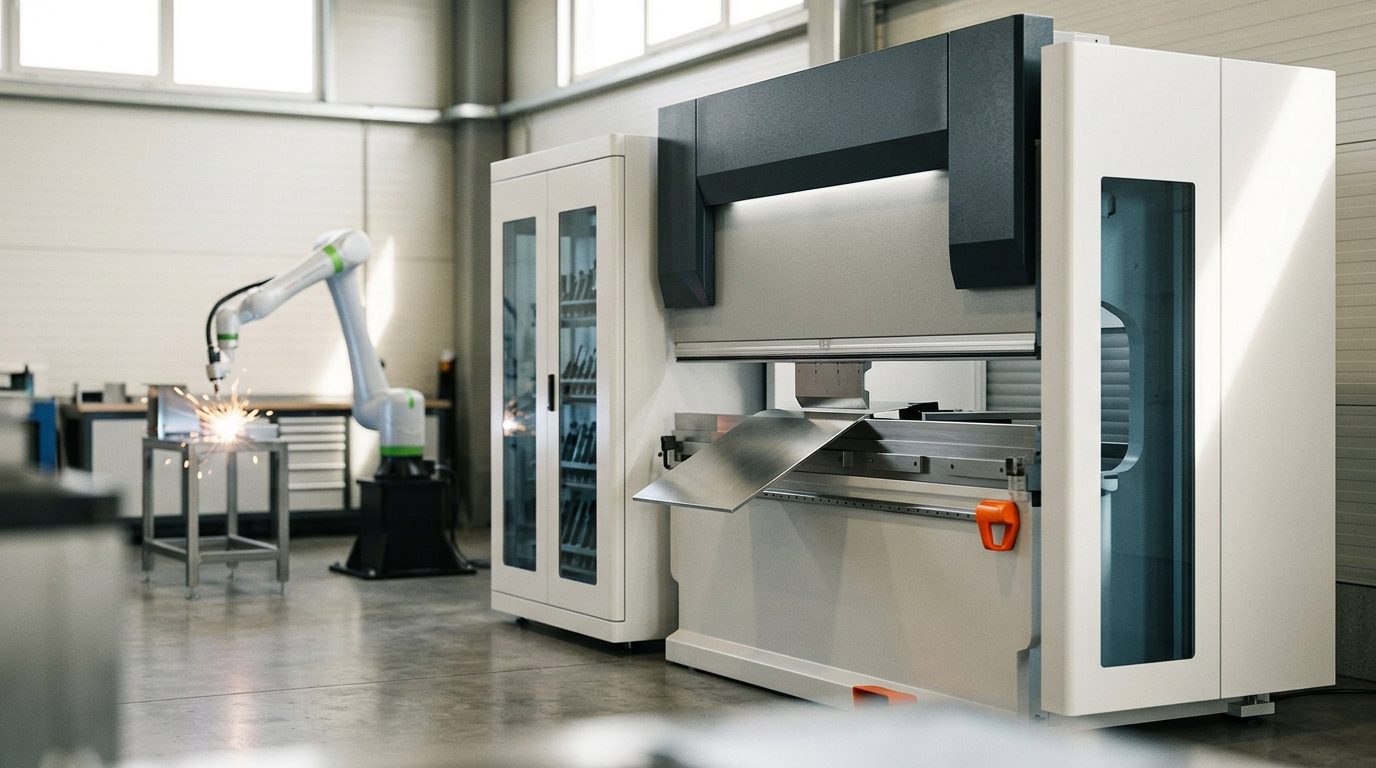
Att bocka plåt är oftast det sista och känsligaste steget när en plåtdetalj tillverkas — det avgör om den färdiga kåpan, ramen eller konsolen passar på millimetern eller måste riktas till för hand. Här går vi igenom hur bockning i kantpress går till, vilka radier och avstånd du bör hålla redan på ritningen och vilka toleranser du realistiskt kan räkna med från en legotillverkare.
Så går bockningen till
Det plana ämnet (den laserskurna detaljen) läggs i kantpressen, där öververktyget pressar ner plåten i en V-dyna. Bockningsvinkeln styrs av hur djupt öververktyget går ner i dynan — moderna maskiner som TRUMPF TruBend mäter den verkliga vinkeln under bockningen (ACB Laser), så att redan första detaljen ligger inom tolerans utan provbitar och kassationer. Ett femaxligt bakanslag (axlarna X, ΔX, R, Z1, Z2) positionerar ämnet automatiskt, så även en komplicerad detalj med många bockningar blir likadan varje gång.
Avgörande är bockningsordningen. Varje bockning behöver fri väg — detaljen vänds efter varje steg, och redan bockade ben får inte slå i verktyget eller i maskinstativet. Därför kontrollerar vi detaljens geometri mot bockningsordningen i mjukvara innan materialet ens beställs. Om en bockning är fysiskt omöjlig syns det på skärmen, inte vid pressen.
Tjocklekar, radier och minsta avstånd
De vanligaste konstruktionsfelen är en för liten inre radie och hål eller präglingar som sitter för nära bockningen. Rimliga utgångsvärden för vanligt stål och rostfritt är:
| Plåttjocklek | Min. inre radie | Min. benlängd * |
|---|---|---|
| 1,0 mm | 1,0 mm | ca 5–6 mm |
| 2,0 mm | 2,0 mm | ca 9–10 mm |
| 3,0 mm | 3,0 mm | ca 13–15 mm |
* Kortaste möjliga ben beror på vilken dyna som används — riktvärde. Tumregeln: håll den inre radien minst lika stor som plåttjockleken och placera hål eller urtag minst 2 till 3 gånger tjockleken från bockningens början, så att hålkanten inte dras ut och deformeras. Hårdare och starkare material (rostfritt, fjäderstål) kräver större radie; aluminium med låg duktilitet har en tendens att spricka i bockningen, så där ökar man också radien.
Ämnena till bockningen skär och stansar vi själva, i plåt upp till 6 mm och i skivformat upp till 1250 × 2500 mm. Vår moderna maskinpark täcker medvetet det segment av tunn och medeltjock plåt som vår koncern behöver; detaljer i grövre plåt gör vi inte. Till prover och prototyper rekommenderar vi lagermaterial — rostfritt 1.4307 (304L) i 1 / 2 / 3 / 4 mm, kallvalsad stålplåt DC01 i 1,5 / 2 / 3 mm och förzinkad plåt DX51D+Z275 i 1 / 2 / 3 mm. De är billigare och finns direkt.
Utvecklad längd och K-faktor
I bockningen töjs plåten på utsidan och trycks ihop på insidan; det neutrala lagret, som behåller sin längd, ligger någonstans däremellan — dess läge beskrivs av K-faktorn. Med den räknar man fram den utvecklade längden, alltså måttet på det plana ämnet som efter bockning ger exakt rätt detalj. Blir den fel hamnar detaljen tiondelar eller hela millimetrar fel efter bockningen. En handräkning är lätt att göra fel på — i vår priskalkylator online räknas både utvecklad längd och pris fram automatiskt ur den uppladdade modellen.
Toleranser och vad som påverkar noggrannheten
Vid vanlig legobockning ligger vinkeltoleransen kring ±0,5° och måttoleransen på tiondels millimeter per ben. Noggrannheten påverkas av plåtens tjocklekstolerans och valsriktning, materialets återfjädring, verktygens skick och framför allt av om ämnet var exakt skuret — bockningen rättar aldrig till ett felskuret ämne. Därför hänger plåtskärning och bockning tätt ihop, och det lönar sig att se dem som en och samma produktionskedja.
Vanliga frågor
Vilken är den minsta radie man kan bocka plåt till?
I praktiken ungefär lika med plåttjockleken för mjukare stål; för rostfritt och aluminium behöver man oftast gå uppåt. Under den gränsen riskerar de yttre fibrerna att spricka, eller så blir återfjädringen okontrollerad.
Behöver jag en 3D-modell för bockning, eller räcker en ritning?
Bäst är en 3D-modell (STEP/STP) — ur den tas både bockningsordning och utvecklad längd fram. För en helt plan detalj räcker en DXF av utbredningen. En måttsatt ritning med vinklar och radier är ett välkommet komplement.
Hur tjock plåt kan ni bocka?
Vi bockar detaljer i plåt upp till 6 mm, som vi själva skär i en maskin med skivformat 1250 × 2500 mm. Grövre plåt gör vi inte — tunn och medeltjock plåt är det segment vår maskinpark är byggd för.
Klarar ni en enstaka detalj?
Ja. Tack vare automatisk verktygsinställning (ToolMaster) blir även en enstaka detalj eller en liten serie ekonomisk — ingen dyr ställtid som med pressverktyg.
Varför stämmer inte måtten på min detalj efter bockning?
Oftast på grund av felräknad utvecklad längd eller materialets återfjädring. Båda hanterar vi genom att räkna ur modellen och mäta vinkeln direkt i kantpressen.
Har du en 3D-modell (STEP/STP) av en detalj som ska bockas? Ladda upp den och se pris och leveranstid direkt — utan att vänta på en säljoffert.