Krivljenje · krivilna stiskalnica
Krivljenje pločevine po meri: debeline, radiji, tolerance
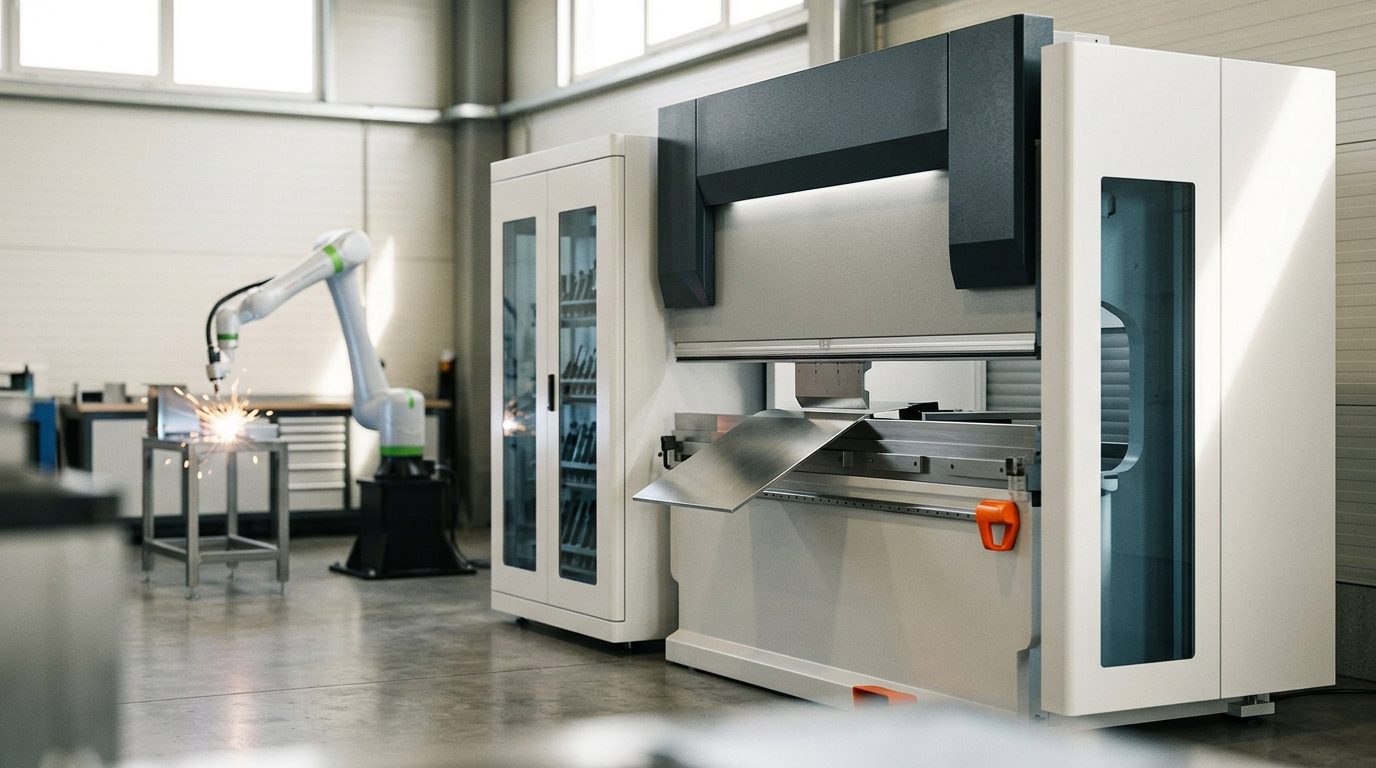
Krivljenje pločevine je navadno zadnji in najobčutljivejši korak pri izdelavi pločevinastega dela — od njega je odvisno, ali se končni pokrov, okvir ali nosilec prilega na milimeter ali pa ga bo treba mukoma ravnati. Na tej strani povzemamo, kako poteka krivljenje na krivilni stiskalnici, katere radije in odmike je smiselno upoštevati že v risbi in kakšne tolerance lahko pri izdelavi po naročilu realno pričakujete.
Kako poteka krivljenje pločevine
Ravni surovec (laserski izrez) se vstavi v krivilno stiskalnico, kjer pestič potisne pločevino v V-matrico. Kot krivljenja je odvisen od tega, kako globoko pestič zapelje v matrico — sodobne stiskalnice, kot je TRUMPF TruBend, med krivljenjem merijo dejanski kot (sistem ACB Laser), zato je že prvi kos v toleranci, brez uglaševanja na izmetu. Petosni zadnji prislon (osi X, ΔX, R, Z1, Z2) samodejno nastavi lego surovca, tako da je tudi zahteven del z veliko pregibi izdelan ponovljivo.
Ključno je zaporedje krivljenja. Vsak pregib mora imeti dovolj prostora — del se po vsakem koraku obrne in že zakrivljene stranice ne smejo zadeti orodja ali ogrodja stroja. Zato pri nas geometrijo dela programsko preverimo glede na zaporedje krivljenja, še preden naročimo material. Če je kateri od pregibov fizično neizvedljiv, se to pokaže na zaslonu, ne šele ob stiskalnici.
Debeline, radiji in najmanjši odmiki
Najpogostejša napaka pri konstruiranju je premajhen notranji radij ter luknje ali vtiski, postavljeni preblizu pregiba. Kot razumne izhodiščne vrednosti za običajno jeklo in nerjavno jeklo veljajo:
| Debelina pločevine | Najm. notranji radij | Najm. širina prirobnice * |
|---|---|---|
| 1,0 mm | 1,0 mm | pribl. 5–6 mm |
| 2,0 mm | 2,0 mm | pribl. 9–10 mm |
| 3,0 mm | 3,0 mm | pribl. 13–15 mm |
* Najkrajši krak (prirobnica) je odvisen od uporabljene matrice — okvirna vrednost. Splošno pravilo: notranji radij naj bo vsaj enak debelini pločevine, luknjo ali izrez pa postavite najmanj 2× do 3× debeline od začetka pregiba, da se rob luknje ne raztegne in ne deformira. Trdnejši in trši materiali (nerjavno jeklo, vzmetna jekla) potrebujejo večji radij; aluminij z nizko duktilnostjo je nagnjen k pokanju na pregibu, zato se tudi pri njem radij poveča.
Surovce za krivljenje sami režemo in štancamo, in sicer iz pločevine do 6 mm v formatu table do 1250 × 2500 mm. Naša sodobna tehnologija namenoma pokriva segment tanke in srednje debele pločevine, ki ga potrebuje naša skupina podjetij; delov iz debelejše pločevine pri nas ne izdelujemo. Za vzorce in prototipe priporočamo materiale z zaloge — nerjavno jeklo 1.4307 (304L) v debelinah 1 / 2 / 3 / 4 mm, hladno valjano jekleno pločevino DC01 1,5 / 2 / 3 mm in pocinkano pločevino DX51D+Z275 1 / 2 / 3 mm. So cenejši in takoj na voljo.
Razvita dolžina in K-faktor
Pločevina se na pregibu na zunanji strani razteza, na notranji pa krči; nevtralna plast, ki ostane nespremenjena, leži nekje vmes — njeno lego opisuje K-faktor. Iz njega se izračuna razvita dolžina, torej mera ravnega surovca, ki po krivljenju da natanko želeni del. Če je izračun napačen, del po krivljenju odstopa za desetinke milimetra ali celo za milimetre. Pri ročnem izračunu se je zlahka zmotiti — v našem kalkulatorju za takojšnjo ponudbo se razvita dolžina in cena iz naloženega modela izračunata samodejno.
Tolerance in kaj vpliva na natančnost
Pri običajnem krivljenju po naročilu je kotna toleranca okoli ±0,5°, dimenzijska pa reda desetink milimetra na prirobnico. Na natančnost vplivajo toleranca debeline in smer valjanja pločevine, povratno vzmetenje materiala (springback), stanje orodja in predvsem to, ali je bil surovec natančno izrezan — krivljenje nikoli ne popravi nenatančnega razreza. Zato sta razrez pločevine in krivljenje tesno povezana in ju je smiselno obravnavati kot eno proizvodno verigo.
Pogosta vprašanja
Na kakšen najmanjši radij je mogoče kriviti pločevino?
Pri mehkejšem jeklu praktično na radij, ki je približno enak debelini pločevine; pri nerjavnem jeklu in aluminiju je pogosto treba izbrati večjega. Pod to mejo grozita pokanje zunanjih vlaken ali nenadzorovano povratno vzmetenje.
Ali za krivljenje potrebujem 3D-model ali zadošča risba?
Najlaže se dela s 3D-modelom (STEP/STP) — iz njega se izpeljeta zaporedje krivljenja in razvita dolžina. Za povsem raven del zadošča DXF razvite oblike. Kotirana risba s koti in radiji je dobrodošlo dopolnilo.
Kako debelo pločevino lahko krivite?
Krivimo dele iz pločevine do 6 mm, ki jih sami izrežemo na stroju s formatom table 1250 × 2500 mm. Debelejše pločevine pri nas ne obdelujemo — tanka in srednje debela pločevina je segment, za katerega je naša tehnologija namenoma zasnovana.
Ali izdelate tudi posamični kos?
Da. Zaradi samodejne menjave orodij (ToolMaster) je gospodaren tudi en sam kos ali majhna serija — ni potrebna draga priprava kot pri orodjih za štancanje in preoblikovanje.
Zakaj se mi del po krivljenju ne ujema točno z mero?
Najpogosteje zaradi napačno izračunane razvite dolžine ali povratnega vzmetenja materiala. Oboje rešujemo z izračunom iz modela in z merjenjem kota neposredno na stiskalnici.
Imate 3D-model (STEP/STP) dela, ki ga je treba kriviti? Naložite ga in ceno ter rok izdelave boste videli takoj — brez čakanja na prodajno ponudbo.