Гнуття · листозгинальний прес
Гнуття листового металу: товщини, радіуси, допуски
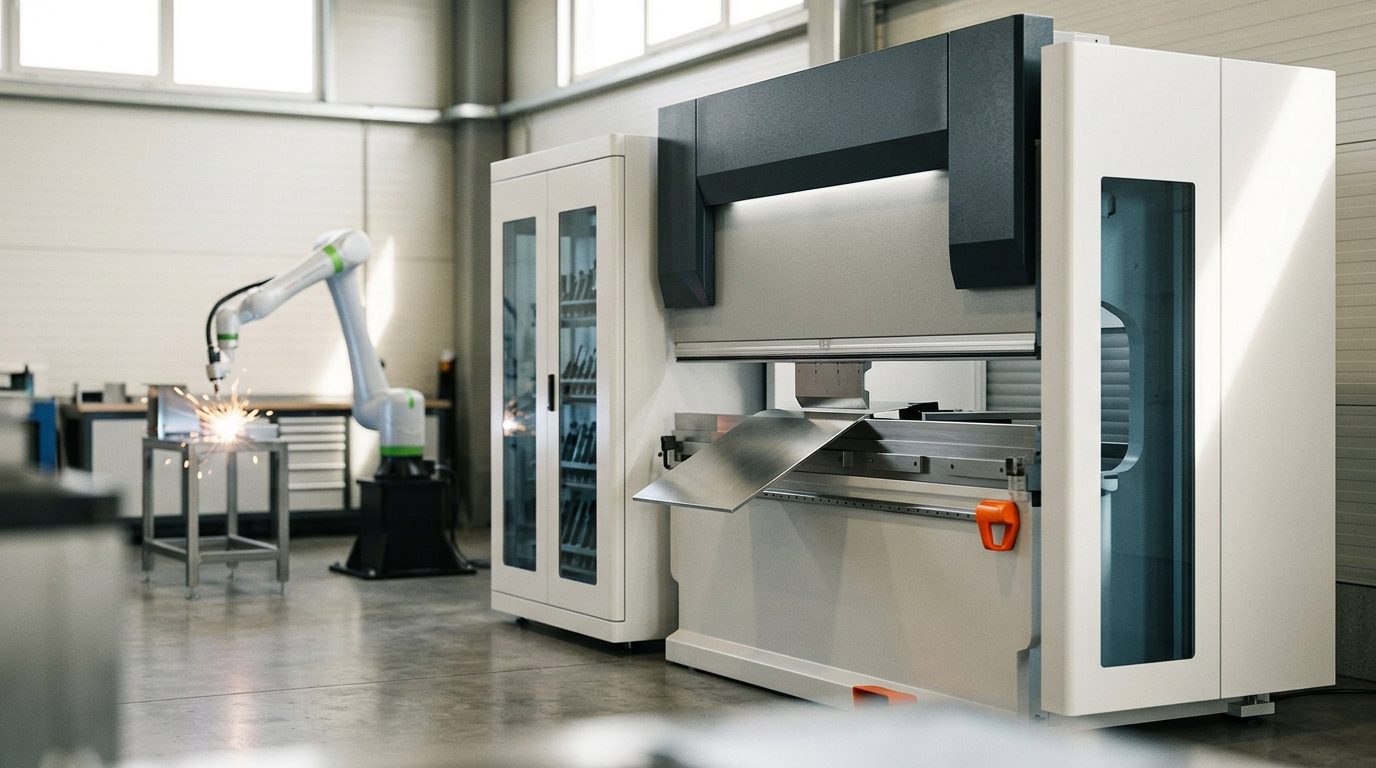
Гнуття листового металу — здебільшого останній і найчутливіший етап виготовлення листової деталі: саме воно вирішує, чи готовий кожух, рама або кронштейн стане на місце з точністю до міліметра, чи його доведеться довго рихтувати. На цій сторінці коротко пояснюємо, як відбувається гнуття на листозгинальному пресі, яких радіусів і відстаней варто дотримуватися вже в кресленні та яких допусків реально очікувати від виробництва на замовлення.
Як відбувається гнуття листового металу
Плоску заготовку (деталь лазерного різання) кладуть на листозгинальний прес, де пуансон втискає лист у V-подібну матрицю. Кут згину визначається тим, наскільки глибоко пуансон заходить у матрицю — сучасні преси, як-от TRUMPF TruBend, вимірюють фактичний кут безпосередньо під час гнуття (система ACB Laser), тож перша деталь одразу виходить у допуску без налагодження на браку. П’ятиосьовий задній упор (осі X, ΔX, R, Z1, Z2) автоматично позиціонує заготовку, тому навіть складна деталь із багатьма згинами виходить повторювано.
Ключове значення має послідовність гнуття. Після кожного згину деталь треба кудись відвести — її після кожного кроку перевертають, і вже загнуті полиці не повинні впертися в інструмент чи в корпус верстата. Тому геометрію деталі ми перевіряємо на відповідність послідовності гнуття програмно ще до того, як замовляємо матеріал. Якщо якийсь згин фізично неможливий, це видно на екрані, а не біля преса.
Товщини, радіуси та мінімальні відстані
Найчастіша помилка в конструкції — замалий внутрішній радіус і отвори чи вибивки, розташовані надто близько до згину. Розумними вихідними значеннями для звичайної сталі та нержавіючої сталі є:
| Товщина листа | Мін. внутрішній радіус | Мін. ширина полиці * |
|---|---|---|
| 1,0 мм | 1,0 мм | близько 5–6 мм |
| 2,0 мм | 2,0 мм | близько 9–10 мм |
| 3,0 мм | 3,0 мм | близько 13–15 мм |
* Найкоротша полиця залежить від застосованої матриці — значення орієнтовне. Загальне правило: внутрішній радіус тримайте щонайменше рівним товщині листа, а отвір чи виріз розміщуйте не ближче ніж за 2–3 товщини від початку згину, щоб край отвору не витягувався і не деформувався. Міцніші й твердіші матеріали (нержавіюча сталь, пружинні сталі) потребують більшого радіуса; алюміній із низькою пластичністю схильний до тріщин на згині, тож для нього радіус теж збільшують.
Заготовки для гнуття ми ріжемо й пробиваємо самі — з листа до 6 мм форматом до 1250 × 2500 мм. Наше сучасне обладнання свідомо охоплює сегмент тонкого й середнього листа, який потрібен нашій групі компаній; деталі з товстішого листа ми не виготовляємо. Для зразків і прототипів радимо складські матеріали — нержавіючу сталь 1.4307 (304L) товщиною 1 / 2 / 3 / 4 мм, холоднокатаний лист DC01 1,5 / 2 / 3 мм та оцинкований лист DX51D+Z275 1 / 2 / 3 мм. Вони дешевші й доступні одразу.
Довжина розгортки і K-фактор
На згині лист із зовнішнього боку розтягується, а з внутрішнього стискається; нейтральний шар, довжина якого не змінюється, лежить десь посередині — його положення описує K-фактор. З нього розраховують довжину розгортки, тобто розмір плоскої заготовки, яка після гнуття дасть саме потрібну деталь. Якщо порахувати неправильно, деталь після гнуття відхилиться на десяті частки міліметра або й на міліметри. Ручний розрахунок легко зіпсувати — в нашому онлайн-калькуляторі вартості довжина розгортки і ціна розраховуються із завантаженої моделі автоматично.
Допуски і що впливає на точність
Під час звичайного гнуття на замовлення кутовий допуск становить близько ±0,5°, а лінійний — десяті частки міліметра на полицю. На точність впливають допуск на товщину і напрямок прокатки листа, пружинення матеріалу, стан інструменту і насамперед те, чи точно вирізана заготовка — гнуття ніколи не виправить неточну деталь після різання. Тому різання металу і гнуття тісно пов’язані, і їх варто розглядати як один виробничий ланцюжок.
Часті запитання
Який найменший радіус, на який можна зігнути лист?
На практиці приблизно рівний товщині листа для м’якшої сталі; для нержавіючої сталі й алюмінію зазвичай доводиться брати більший. Нижче цієї межі виникає ризик тріщин у зовнішніх волокнах або неконтрольованого пружинення.
Для гнуття потрібна 3D-модель чи досить креслення?
Найкраще працювати з 3D-моделлю (STEP/STP) — з неї визначають і послідовність гнуття, і довжину розгортки. Для суто плоскої деталі достатньо DXF розгортки. Креслення з розмірами, кутами й радіусами — бажане доповнення.
Лист якої товщини ви можете зігнути?
Гнемо деталі з листа до 6 мм, які самі вирізаємо на верстаті з форматом листа 1250 × 2500 мм. Товстіший лист ми не обробляємо — тонкий і середній лист є сегментом, під який наше обладнання свідомо побудоване.
Чи виготовите ви поодинокий виріб?
Так. Завдяки автоматичному налаштуванню інструменту (ToolMaster) економічно вигідна навіть одна деталь чи мала серія — не потрібна дорога підготовка, як для штампів.
Чому деталь після гнуття не точно відповідає розміру?
Найчастіше через неправильно розраховану довжину розгортки або пружинення матеріалу. І те, і інше ми вирішуємо розрахунком із моделі та вимірюванням кута безпосередньо на пресі.
Маєте 3D-модель (STEP/STP) деталі для гнуття? Завантажте її — ціну й термін побачите одразу, без очікування на комерційну пропозицію.