Pliage · presse plieuse
Pliage tôle sur presse plieuse : épaisseurs, rayons, tolérances
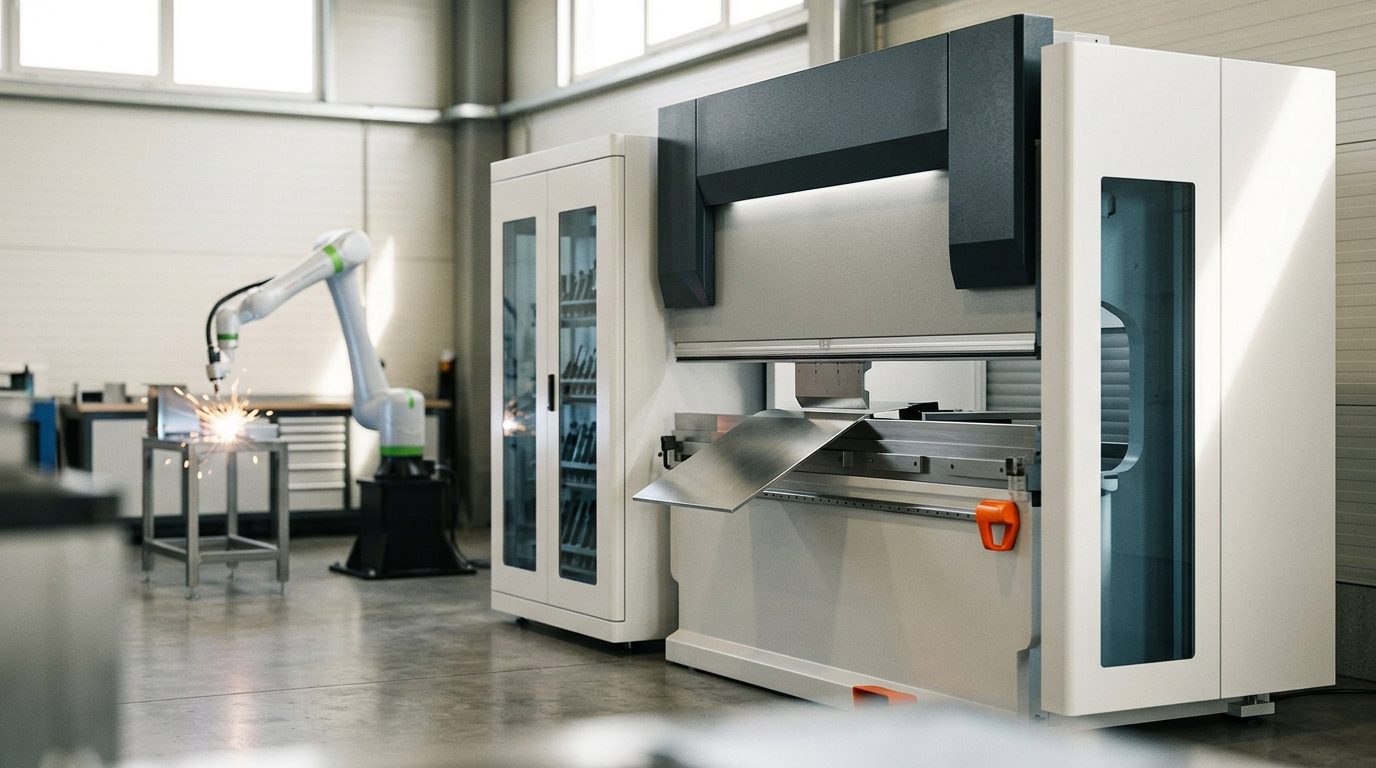
Le pliage de tôle est en général la dernière étape de fabrication d'une pièce en tôle, et la plus délicate : c'est elle qui décide si le capot, le cadre ou la patte finis tombent juste au millimètre ou devront être redressés à grand-peine. Cette page résume comment se déroule le pliage sur presse plieuse, quels rayons et quelles distances respecter dès le plan et quelles tolérances attendre réellement d'un atelier de tôlerie à façon.
Comment se déroule le pliage de tôle
Le flan plat (pièce découpée laser) est posé sur la presse plieuse, où le poinçon enfonce la tôle dans une matrice en V. L'angle de pliage dépend de la profondeur de pénétration du poinçon dans la matrice — les presses modernes comme la TRUMPF TruBend mesurent l'angle réel pendant le pliage (système ACB Laser), si bien que la première pièce est directement dans la tolérance, sans réglage sur des pièces de rebut. Une butée arrière à cinq axes (X, ΔX, R, Z1, Z2) positionne le flan automatiquement : même une pièce complexe comportant de nombreux plis est produite de façon répétable.
La gamme de pliage est déterminante. Chaque pli doit pouvoir se dégager — la pièce est retournée après chaque opération, et les bords déjà pliés ne doivent heurter ni l'outil ni le bâti de la machine. C'est pourquoi nous vérifions par logiciel la géométrie de la pièce par rapport à la gamme de pliage avant même de lancer le matériau. Si un pli est physiquement irréalisable, on le voit à l'écran, pas devant la presse.
Épaisseurs, rayons et distances minimales
L'erreur de conception la plus fréquente : un rayon intérieur trop petit, et des trous ou des emboutis placés trop près du pli. Pour l'acier courant et l'inox, les valeurs de départ raisonnables sont les suivantes :
| Épaisseur de tôle | Rayon intérieur min. | Longueur d'aile min. * |
|---|---|---|
| 1,0 mm | 1,0 mm | env. 5–6 mm |
| 2,0 mm | 2,0 mm | env. 9–10 mm |
| 3,0 mm | 3,0 mm | env. 13–15 mm |
* L'aile la plus courte dépend de la matrice utilisée — valeur indicative. Règle générale : gardez un rayon intérieur au moins égal à l'épaisseur de la tôle et placez les trous ou découpes à au moins 2× à 3× l'épaisseur du début du pli, pour que le bord du trou ne s'étire pas et ne se déforme pas. Les matériaux plus résistants et plus durs (inox, aciers à ressort) demandent un rayon plus grand ; l'aluminium peu ductile a tendance à se fissurer au pli, et l'on augmente donc aussi le rayon.
Nous découpons et poinçonnons nous-mêmes les flans destinés au pliage, dans des tôles jusqu'à 6 mm et des formats jusqu'à 1250 × 2500 mm. Notre parc moderne couvre volontairement le segment des tôles fines et moyennes dont notre groupe a besoin ; les pièces en tôle plus épaisse, nous ne les faisons pas. Pour les échantillons et prototypes, nous recommandons nos matières en stock — inox 1.4307 (304L) en 1 / 2 / 3 / 4 mm, acier laminé à froid DC01 en 1,5 / 2 / 3 mm et tôle galvanisée DX51D+Z275 en 1 / 2 / 3 mm. Elles sont moins chères et disponibles immédiatement.
Développé et facteur K
Au pli, la tôle s'allonge côté extérieur et se comprime côté intérieur ; la fibre neutre, dont la longueur ne varie pas, se situe quelque part entre les deux — sa position est décrite par le facteur K. On en déduit le développé, c'est-à-dire la dimension du flan plat qui donne exactement la pièce voulue une fois pliée. S'il est mal calculé, la pièce est hors cote de quelques dixièmes à plusieurs millimètres après pliage. Un calcul manuel se rate facilement — dans notre calculateur de devis instantané, le développé et le prix sont calculés automatiquement à partir du modèle téléversé.
Tolérances et facteurs de précision
En pliage à façon courant, la tolérance angulaire tourne autour de ±0,5° et la tolérance dimensionnelle est de l'ordre du dixième de millimètre par aile. La précision dépend de la tolérance d'épaisseur et du sens de laminage de la tôle, du retour élastique du matériau, de l'état de l'outillage et surtout de la précision de découpe du flan — le pliage ne rattrape jamais un flan imprécis. C'est pourquoi la découpe de tôle et le pliage sont étroitement liés et gagnent à être traités comme une seule chaîne de production.
Questions fréquentes
Quel est le plus petit rayon de pliage possible pour une tôle ?
En pratique, environ l'épaisseur de la tôle pour un acier doux ; pour l'inox et l'aluminium, il faut généralement aller au-delà. En dessous de cette limite, les fibres extérieures risquent de se fissurer ou le retour élastique devient incontrôlable.
Faut-il un modèle 3D pour le pliage, ou un plan suffit-il ?
Le mieux est un modèle 3D (STEP/STP) — on en déduit la gamme de pliage comme le développé. Pour une pièce purement plate, un DXF du développé suffit. Un plan coté avec angles et rayons est un complément bienvenu.
Quelle épaisseur de tôle pouvez-vous plier ?
Nous plions des pièces en tôle jusqu'à 6 mm, que nous découpons nous-mêmes sur une machine au format 1250 × 2500 mm. Les tôles plus épaisses, nous ne les faisons pas — les tôles fines et moyennes sont le segment pour lequel notre parc a été délibérément conçu.
Réalisez-vous aussi une pièce unique ?
Oui. Grâce au changement d'outils automatique (ToolMaster), même une pièce unique ou une petite série reste économique — pas de préparation coûteuse comme avec un outil de presse.
Pourquoi ma pièce n'est-elle pas exactement à la cote après pliage ?
Le plus souvent à cause d'un développé mal calculé ou du retour élastique du matériau. Nous traitons ces deux points par le calcul à partir du modèle et par la mesure de l'angle directement sur la presse.
Vous avez un modèle 3D (STEP/STP) de la pièce à plier ? Téléversez-le et voyez immédiatement le prix et le délai — sans attendre une offre commerciale.